esta es la parte 1:
Consideraciones sobre el macerador
El primer concepto es pensar que necesitamos mantener una temperatura en su interior, lo más constante posible, es por eso que podemos utilizar una heladerita de camping, barriles de acero inoxidable, ollas, baldes de plástico etc., en el caso de los que son metálicos es conveniente forrarlos con algún revestimiento térmico, pero si es necesario. Si uno trabaja en un lugar protegido de las corrientes de aire, posiblemente la pérdida de temperatura al cabo de una hora, no sea de mayor importancia, y si juegue un papel importante los inconvenientes que tendrá el revestimiento con que lo realicemos, en el momento de la higiene del mismo.
Otro tema en el que pensar es como colar el jarabe producido en la maceración, separar todo nuestro desperdicio, de lo que realmente utilizaremos, un mosto limpio libre de partículas. En la medida que nos acerquemos a esto, mejores serán los resultados, con esto no quiero decir que dedicando nuestro esfuerzo a la obtención de un mosto cristalino, ya tenemos el éxito en nuestra cerveza, simplemente será un paso bien realizado. Para poder llegar a este fin, en el fondo del macerador se le puede colocar un sistema de piezas, que recolecte el mosto desde distintos puntos del mismo.
En la foto superior vemos como se armó, este sistema en una heladerita de camping, al ser unido con piezas que entren a presión o roscadas es mucho más fácil la limpieza del conjunto. La foto de la izquierda nos muestra dos alternativas de como prepararlos para lograr los mejores resultados. Lo aconsejable son ranuras hechas hasta la mitad del caño, de esta forma las cáscaras de los granos comienzan a trabarse comenzando a formarse la cama filtrante que luego hablaremos. Si al caño le realizamos perforaciones de un diámetro menor o igual a 3 mm, como lo muestra el otro extremo, es una posibilidad, pero en estos es muy fácil que se atasquen las cáscaras limitando la circulación del mosto.
Luego de producida la maceración, necesitaremos efectuar un filtrado del mosto, la mejor forma es tomar cierta cantidad de mosto por la parte inferior, e incorporarlo por la parte superior del macerador, podemos realizarlo en forma manual, o bien mediante un sistema mecánico.
Si lo realizamos mediante el sistema manual, recolectaremos el mosto por la canilla de salida en una jarrita y lo incorporaremos por la parte superior, volcándolo suavemente para ir tratando de formar una capa de cáscaras que formen un filtro. Es decir tratando de distribuir uniformemente el mosto por toda la superficie, para que al caer este lo haga en forma suave como dijimos anteriormente, es conveniente frenar el chorro, cortándolo con una cuchara o espumadera, así el impacto del mismo no se hará sobre los granos y estos se mantendrán quieto en su posición reteniendo las partículas en suspensión del mosto.
La operación de extraer mosto y volcarlo por la parte superior, se debe efectuar hasta lograr un mosto limpio, sin turbidez ni partículas en suspensión. Esta operación puede resultar tediosa, es por eso que se puede efectuar mediante un medio mecánico como lo es una bomba centrífuga de baja potencia, algo muy adaptable, lo son las bombas de lavarropas.
A la salida del macerador se le conecta una bomba para recircular como lo vemos en la foto. Un detalle a tener en cuenta sería tener una alternativa por cualquier contratiempo ocurrido durante el proceso, y uno sería la falta de energía, para esto colocaríamos otra llave para el drenado del mosto a una jarra, o recipiente para efectuar el procedimiento manualmente. A la salida de la bomba colocaremos una nueva llave que controlará el caudal que recircularemos el mosto, si lo hacemos libremente la succión producida por la bomba nos compactaría la cama de granos produciendo un taponamiento y no poder extraer el mosto. El mosto reingresará al macerador por medio de un sparging (rocío), este debe estar colocado lo mas cerca de la superficie del macerado, de esta forma al reingresar el mosto, no se oxigena.
Debemos tener en cuenta cual sería el caudal con que se efectúa la recirculación, se envía el mosto a la olla de hervor, o se recolecta en un recipiente para luego ser hervido, por lo general se dice pocos litros por minuto, pero según la superficie del macerador, un caudal aproximado de recirculación es de:
10 litros por minuto por metro cuadrado de superficie
Ejemplo: la conservadora tiene 0.3m de ancho por 0.5 de largo = 0,15m^2 de superficie tendríamos que extraer y volver a incorporar a razón de un litro y medio por minuto.
Sumando temas a las consideraciones generales, deberíamos hablar de como efectuar el incremento de la temperatura en un macerador, si lo queremos tener adaptado para maceraciones escalonadas. La mas sencilla es comenzando con empastes de baja relación litros de agua por kilo de grano, y luego del tiempo estipulado se le agrega agua hirviendo revolviendo hasta alcanzar la temperatura buscada.
Colocar un mechero debajo del macerador, es una alternativa, que luego traerá aparejado los inconvenientes de caramelizado, por llama directa, que se resuelve mediante el movimiento constante del macerado. También sería de pensar un poco el tema de que tanto se agita el mosto que quede debajo del falso fondo para que no se caramelice, y como resolver las salidas del mismo, que no son imposibles.
Otra variante puede ser un sistema Rims, método por el cual el mosto pasa por un intercambiador de calor, por lo general electrónico, que varía la intensidad de calor entregada, según sea la diferencia de temperatura a lograr y el caudal que pasa por el mismo.Por último está la alternativa de el Herms.

Balance de materia y energía la elaboración de cerveza
Cálculos Básicos
1) Determinar el tipo de Cerveza que se quiere elaborar
Ej. Pilsen Lager, Pale Ale, Porters, Stouts, Trigo, etc.
2) Determinar que tipos de maltas y porcentajes de cada una se va a utilizar.
Ej.: Cerveza Pilsen Lager 100% Malta Pilsen.
Cerveza de Trigo 50% malta Pilsen, 50% Malta de trigo
3) Tipo de Levadura que se va a utilizar de acuerdo al estilo elegido.
4) Gravedad Original del Mosto. Cantidad de azucares que debo tener al inicio de la fermentación para lograr la cerveza deseada.
Ej. Cerveza Pilsen Lager OG=45
5) Amargor de la cerveza, esto se mide en unidades de amargor IBU.
Ej. Cerveza Pilsen Lager 18 IBU´s.
6) Cantidad a elaborar.
Ahora que ya sabes que cerveza queres hacer, con que maltas la vas a elaborar, porcentajes de la misma, amargor que quieres o bien todo esto puede venir dado de una receta conocida, pero nosotros vamos a ajustar las cantidades al valor deseado, es decir partimos del dato cuanto queremos elaborar.
Operaciones
1.- Vamos a tomar el siguiente ejemplo.
Cerveza Pilsen Lager (1.045)
Malta :
pilsen
Lúpulo:
Cascade (alpha acid 7%)
OG:
45 (azucares)
IBU´s:
16 (amargor)
Q:
cantidad a elaborar (20 litros)
2.- Determinación de la cantidad de granos (peso)
GU= OG * Q / 3.785
Para nuestro ejemplo
GU = 45 * 20 /3.785 = 2383.-
Como en nuestro ejemplo solo usamos un solo tipo de malta
IG = GU * 1
Entonces:
IG = 238
4.- La cantidad de granos en kg es igual a
P = IG * 0.4536 / ( G * R )
Donde:
- IG = 238 (valor que calculamos)
- G = coeficiente que tiene los siguientes rangos de valores:
Coeficientes:
Malta Pilsen 35 - 37
Malta Chocolate 25 - 30
Malta Caramelo 33 - 35
Trigo 36
Maiz 37 - 39
Azucar de Maiz 37
Azucar de caña 46
Siempre tomamos el valor promedio si no conocemos el valor exacto.
Para nuestro ejemplo Malta Pilsen:
G = 36
- R = rendimiento del equipo macerador.
En general un buen valor para tomar es 0.68 (68%).
Completando ahora nuestra formula
P = IG * 0.4536 / ( G * R )
P = 238 * 0.4536 / ( 36 * 0.68 ) = 4.41 kg
Es decir que necesitamos 4.41 kg de malta Pilsen molida.
Si ahora por ejemplo utilizamos dos tipos de granos,
Malta pilsen 80%
Adjunto Maiz 20%
El cálculo sería como sigue:
Si continuamos con el caso anterior una Cerveza tipo Lager de 1.045 de gravedad original,
tenemos:
OG = 45
El coeficiente GU será igual al calculado ya que no varian hasta ahora los demás
parametros, seguimos con 20 litros:
GU = 45 * 20 / 3.785 = 238
Ahora enpieza la diferencia:
Debemos calcular el Coeficiente IG por separado para cada grano de la siguiente manera:
IG malta pilsen (80%) = 238 * 0.8 = 190,40
IG maiz (20%) = 238 * 0.2 = 47,60
Ahora calculamos para cada grano P siguiendo la formula vista:
Recordamos que G = 36 para la malta pilsen
P m. pilsen = 190,40 *0.4536 / 36 * 0.68 = 3.53 Kg
G = 38 (maiz)
P maiz = 47.60 * 0.4536 / 38 * 0.68 = 0.836 Kg
Es decir que en esta formula para los mismos 1,045 de OG utilizaremos:
Malta Pilsen 3.53 Kg
Maiz 0.836 Kg
5.- Ahora vamos a determinar la cantidad de lúpulo
W(gramos) = Q * Cg * IBU / ( U% * A% * 1000 )
Donde:
- W = cantidad de lúpulo en gramos
- Q = cantidad final de cerveza a elaborar
- Cg = coeficiente que para cervezas de OG menores a 1050 es 1 y para mayores es igual a
Cg = 1 + (G-1050) / 0.2
Ej. Cerveza con 1,075 de OG
Cg = 1 + (1,075 - 1,050)/0.2 = 1.125
- IBU = unidades de amargor deseadas
- U% = es un coeficiente que depende del tiempo del hervor
Coeficientes:
15 minutos 15 (0.15)
30 minutos 19 (0.19)
60 minutos 27 (0.27)
90 minutos 34 (0.34)
Recordar que lo tomamos en %
- A% = alpha acid del lúpulo que se va a utilizar
En nuestro ejemplo
Cascade El Bolson A% = 7% (0.07)
(Recordar que lo tomamos en % )
Volviendo a nuestro ejemplo aplicamos la formula completa:
W(gramos) = Q * Cg * IBU / ( U% * A% * 1000 )
W = 20 * 1 * 16 / ( 0.27 * 0.07 * 1000 ) = 17 gramos
Fermentación
Vocabulario de la levadura
Los siguientes son algunos de los términos utilizados para describir el comportamiento de la levadura.
Atenuación: Este término es generalmente dado como un porcentaje para describir el porcentaje de azúcar de malta que es convertido, por la acción de la levadura, en etanol y CO2. La mayoría de las levaduras atenúan en un rango que va del 65 al 80 %. Más específicamente, este rango es la atenuación “Aparente”. Esta atenuación aparente se determina comparando la gravedad inicial y final de la cerveza. Una Gravedad Original de 1.040 que fermenta a una gravedad final de 1.010 tendría una atenuación aparente del 75%.(FG = OG – (OG x %) => % atenuación = (OG-FG)/OG)
La atenuación real es menor. El etanol puro tiene una gravedad aproximada de 0.800. Si se tuviera una cerveza de 1.040 de gravedad original, y se obtuviera un 100% de atenuación real, la gravedad específica resultante sería alrededor de 0.991 (correspondiente a alrededor del 5% de alcohol por peso). La atenuación aparente de la cerveza sería de 122%. La atenuación aparente por acción de la levadura variará dependiendo de los tipos de azúcares en el mosto que está fermentando la levadura. Por eso es que el número citado para una levadura en particular es un promedio. Para propósitos de discusión, la atenuación aparente es clasificada como baja, media o alta, por los siguientes porcentajes:
65-70% = Baja
71-75% = Media
76-80% = Alta
Floculación: Este término indica el tiempo y la forma en que la levadura crece y se deposita en el fondo del fermentador después que la fermentación se ha completado. Diferentes levaduras crecerán de diferentes formas, y se depositarán más rápido o más lentamente. Algunos restos de levadura prácticamente se “pintan” en el fondo del fermentador, mientras que otras giran hacia arriba al menor movimiento. Las levaduras altamente floculantes pueden a veces asentarse antes de que la fermentación haya finalizado, dejando niveles de diacetil más altos de los normales, y también residuos de azúcares fermentables. “Pitch” una cantidad adecuada de buena levaduras es la mejor solución para este potencial problema.
Lag time: Este término se refiere al tiempo que pasa desde que la levadura “is pitched” hasta que el airlock empieza realmente a burbujear en el fermentador. Un lag-time largo, (más de 24 hs), indica que el mosto fue pobremente aireado, no hubo suficiente “pitched yeast”, y/o que la levadura no es de buena calidad.
Tipos de levadura
Hay 2 tipos principales de levadura: Ale y Lager. Las Ale son conocidas como Top-fermenting, porque la mayor parte de la fermentación se produce en la parte superior del fermentador, mientras que las Lager parecen preferir el fondo. Ambas suelen confundirse, pero hay una importante diferencia entre ellas: la temperatura. Las Ale prefieren temperaturas más altas, tornándose inactivas por debajo de los 12°C, mientras que las lager trabajan bien a 4ºC.
El uso de ciertas levaduras lager a temperaturas ale 15°C - 21ºC, produce un estilo de cerveza llamada ahora California Common Beer. Anchor Steam Beer revivió este estilo único del siglo 19.
Formas de levadura
La levadura viene en dos formas: seca y líquida. La levadura seca ha sido deshidratada para poder almacenarla. Hay una cantidad de celdas en un paquete típico de levadura de 7 gr. Para lograr mejores resultados, debe ser rehidratada antes de usarla. Para quien fabrica por primera vez, es mucho más recomendable la levadura seca para cerveza.
La levadura seca es conveniente para los principiantes porque el paquete provee una cantidad de celdas de levadura viables, que pueden almacenarse por períodos largos de tiempo, y pueden prepararse rápidamente el día de fabricación. Lo normal es usar uno o dos paquetes (7 - 14 gr.) de levadura seca para una preparación típica de 19 litros. Esta cantidad de levadura, si es apropiadamente rehidratada, provee suficiente cantidad de celdas de levadura activas que aseguran una buena fermentación. La levadura seca puede almacenarse por largos períodos (preferentemente en la heladera), pero se degrada con el tiempo. Esta es una de las desventajas de fabricar con la levadura sin marca que viene pegada sobre la tapa de las latas de extracto de malta . Probablemente tengan más de un año de vida, y pueden no ser totalmente viables. Es preferible comprar otros paquetes de una marca reconocida que haya sido mantenida en la heladera del negocio. Algunas de las marcas líderes y confiables son DCL Yeast, Yeast Labs (comercializada por G.W. Kent y producida por Lallemand de Canadá), Cooper’s, DanStar (producida por Lallemand), Munton & Fison y Edme.
Las levaduras secas son buenas pero el rigor de la deshidratación limita la cantidad de diferentes “ale strains” disponibles, y en el caso de la dry lager yeast, los elimina casi por completo. En realidad queda un poco de dry ale yeast, pero la opinión generalizada es que se comporta más como ale yeast que lager. DCL Yeast comercializa dos “strains” de levadura seca, Saflager S-189 y S-23, aunque únicamente la S-23 está generalmente disponible en las cantidades requeridas para fabricación casera. La temperatura recomendada para fermentación es de 9°C - 15ºC. Yo recomendaría usar 2 paquetes para 19 litros, para asegurarse un buen pitching rate.
La única desventaja de la levadura seca es la falta de individualidad, que es lo que aventaja a la levadura líquida. Hay muchas más formas de “yeast strains” disponibles en la forma líquida que en la seca. La levadura líquida solía venir en envases metalizados (foil), de 50 ml, y no contenían tantas celdas de levadura como los paquetes secos. La levadura en estos envases debía ser activada en un starter wort, para aumentar la cantidad de celdas a un nivel aceptable. En los últimos años, envases más grandes, de 175 ml (Wyeast Labs), y tubos ready to pitch (White Labs), se han convertido en las formas más populares de envasar levadura líquida, y contienen la cantidad necesaria de celdas viables para fermentar un preparado de 19 litros.
Variedades de levadura
Hay muchas clases diferentes de levadura para fabricación, y cada una produce un perfil diferente de sabor. Algunas Belgian strains producen esteres frutados, que huelen como bananas y cerezas, algunos strains alemanes producen fenoles que huelen fuertemente a clavo de olor. Estos dos ejemplos son bastante especiales, ya que la mayoría de las levaduras no son tan dominantes. Pero esto ilustra en qué medida la elección de la levadura puede determinar el sabor de la cerveza. En realidad, una de las principales diferencias entre diferentes estilos de cerveza es la clase de levadura que se ha usado.
La mayoría de los grandes fabricantes tienen su propia variedad de levadura. Estas levaduras han ido evolucionando junto con el estilo de cerveza que se fabrica, especialmente si el fabricante ha sido el creador de un estilo, tal como Anchor Steam. En realidad, la levadura se adapta y evoluciona a condiciones específicas de fabricación, así que dos fabricantes produciendo el mismo estilo de cerveza con la misma variedad de levadura, tendrán en realidad diferentes cultivos de levadura, y producirán cervezas diferentes y únicas. Varias empresas de levadura han reunido diferentes levaduras de distintas partes del mundo y las venden a los fabricantes de cerveza. Algunos comercios dedicados a proveer a los fabricantes de cerveza artesanal han hecho lo mismo, y ofrecen sus propias marcas de diferentes levaduras.
Variedades de levaduras secas
Como se mencionó anteriormente, las variedades de levadura cervecera seca tienden a ser bastante similares, de sabor atenuado y limpio, y se adaptan bien a la mayoría de los estilos de cerveza. Para ilustrarlo de una manera muy general, hay variedades Australiana, Inglesa y Canadiense, produciendo cada una de ellas lo que es considerado el estilo de Pale Ale de cada país. El australiano es más amaderado, el inglés más frutado, y el canadiense tiene un poco más de sabor a malta . Afortunadamente, como el interés por la fabricación artesanal está creciendo internacionalmente, las variedades de levadura también están mejorando. Algunas de mis favoritas son Nottingham (DanStar), Whitbreas (Yeast Labs), y Cooper’s Ale. entre parentesis es el nombre del Laboratorio
La siguiente es una lista incompleta de las diferentes levaduras secas y sus características:
-Cooper’s Ale (Cooper’s): Levadura seca multipropósito. Produce una cerveza compleja, amaderada y frutada a temperatura media. Es más tolerante al calor que otras variedades, 18°C - 24°C, recomendada para fabricar en verano. Mediana atenuación y floculación.
-Edme Ale (Edme Ltd): Una de las variedades originales de levadura seca, que produce un suave final a pan. Floculación media y atenuación media a alta. Rango de fermentación: 17°C - 21°C.
-London Ale (Lallemand): Moderadamente frutada, apropiada para todos los estilos pale ale. Atenuación y floculación mediana a alta. Rango de fermentación: 18°C - 21ºC.
-Nottingham Ale (Lallemand): Una levadura más neutral con menores niveles de esters, y un final fresco y malteado. Puede usarse para cervezas lager a bajas temperaturas. Atenuación alta y media a alta floculación. Rango de fermentación 14°C -21ºC.
-Munton and Fison Ale (Munton and Fison): Es una levadura multipropósito que puede almacenarse durante mucho tiempo. Es un arrancador vigoroso, con sabor neutral. Atenuación media y alta floculación. Rango de fermentación: 18°C - 21ºC.
-Windsor Ale (Lallemand): Produce una cerveza inglesa frutada y de gran cuerpo, pero también es apropiada para wheat beers, incluyendo la hefe-weizen. Atenuación y floculación media a baja. Rango de fermentación 18°C - 21°C.
-Whitbread Ale (Yeast Lab): Una excelente levadura para pale ale, con sabor fresco y aroma frutado. Atenuación media y alta floculación. Rango de fermentación: 18°C -21ºC.
-Safale S-04 (DCL Yeast): Es una muy conocida levadura comercial inglesa elegida por su carácter vigoroso y alta floculación. Esta levadura es recomendada para una amplia variedad de estilos ale, y se adapta especialmente a las cervezas que se almacenan en cascos. Rango de temperatura recomendado: 18°C - 24ºC.
-Saflager S-23 (DCL Yeast): Esta variedad lager es usada por varios fabricantes europeos. Desarrolla notas suaves a esters al rango de temperatura recomendado de 9°C - 15ºC, y características más similares a las Ale a temperaturas más elevadas. De acuerdo a lo que he leído, parece ser una levadura del tipo Kolsch o Alt. Esta variedad producirá un carácter lager a 12ºC, y los fabricantes artesanales han informado buenos resultados con esta levadura. Dado el rango de temperatura recomendado para fermentación, estas levaduras pueden no responder bien a lagering (fermentación secundaria extendida a bajas temperaturas), como se describe en el capítulo 10, y probablemente debiera ser mantenida a 12ºC durante todo el tiempo que esté en el fermentador, aproximadamente 2-3 semanas. Yo no he usado nunca esta levadura, así que no puedo afirmar nada con certeza.
Algunasideas equivocadas
Ahora se discutirá la fermentación- cómo la levadura convierte el mosto en cerveza. Tan importante como elproceso de la levadura es obtener una buena mezcla inicial, algo que losfabricantes novatos suelen dar por sentado. Hay que prestarle mucha atención ala receta: cuál malta , cuál lúpulo, pero a menudo la elección de la levaduraserá cualquiera que venga pegada en el kit de fabricación. Aunque se le prestealgo de atención a la marca y tipo de levadura, a menudo no se planea ycontrola la manera en que ésta es activada. El fabricante enfría el mosto, loairea un poco, y después activa la levadura y espera que ésta haga su trabajo.
Es común en los textos de fabricación darmucho énfasis al "lag-time", el período de tiempo entre que lalevadura es activada y se forma la capa espumosa en el fermentador. El lagtimees la medida standard que todos usan para medir la salud de la levadura y elvigor de la fermentación. Aunque es un indicador notable, el lagtime da cuentade una combinación de procesos anteriores a la fermentación, que tienen muchoque ver con la calidad de la fermentación total, pero que individualmente noestán bien representadas por el tiempo. Un lagtime muy corto, por ejemplo, nogarantiza una fermentación ejemplar y una cerveza sobresaliente. Un lagtimecorto significa solamente que las condiciones fueron favorables para elcrecimiento y el metabolismo. No dice nada acerca del monto total de nutrientesen el mosto, o de cómo se desarrollará el resto de la fermentación.
Los siguientes pasos de la fermentación puedeparecer que terminan más rápido, cuando en realidad el proceso no fuetotalmente eficiente, sino más bien, incompleto. El punto es que rapidez nosiempre significa calidad. Por supuesto, bajo condiciones óptimas, unafermentación será más eficiente, y por lo tanto llevará menos tiempo. Pero esmejor prestar atención a las condiciones de fermentación y realizar el procesocorrectamente, que ajustarse a una medida rígida de tiempo.
Factorespara una buena fermentación
Repasemos lo comentado en los capítulosprevios, lo que nos ayudará consistentemente a conseguir una buenafermentación. Hay tres factores principales que determinan la actividad de lafermentación y los resultados: Levadura,Nutrientes del mosto y Temperatura.
Factoresde la levadura
El primer paso para conseguir una buenafermentación es activar suficiente levadura. Puede ser activada vía estárter delevadura, o cosecharse de fermentaciones previas. En este último caso, debe sercosechada de la torta primaria de levadura, y preferiblemente de la capasuperior de la torta, o de la secundaria. Esta levadura tendrá lascaracterísticas óptimas para ser reactivada. En cualquier caso, se deben prepararal menos 1/3 de taza (75ml) de levadura acuosa para una preparación típica de 19 litros, o 2/3 de tazapara las lager. Para cervezas más fuertes, OG> 1.050, se deberá activar máslevadura para asegurar una fermentación óptima. Para las cervezas muy fuertes,como las doppelbocks y barleywines, se debe activar como mínimo 1 taza delevadura acuosa.
La levadura que se obtiene de un estártersaludable o de una fermentación reciente tendrá buena vitalidad y se adaptarárápidamente al nuevo mosto. Con buenos niveles de aireación y nutrientes, lalevadura se multiplicará rápidamente a la cantidad necesaria para unafermentación ejemplar.
Factoresdel mosto
Hay dos consideraciones necesarias paraasegurar que el mosto se ha preparado apropiadamente para obtener una buenafermentación. Lo primero es proveer oxígeno vía aireación. Los métodos paralograrlo se explicaron en el capítulo 6. El papel del oxígeno en el crecimientode la levadura se discutirá más a fondo en la sección Fase de Adaptación masadelante en este capítulo.
La segunda consideración es el nivel deaminoácidos nutrientes en el mosto, específicamente llamados Free AminoNitrogen o FAN. La cebada malteada normalmente aporta todos los FAN ynutrientes que necesita la levadura para crecer y adaptarse a las condicionesde fermentación. De todas maneras, si la receta incorpora grandes cantidades deadjuntos (maíz, arroz, trigo no malteado, cebada no malteada), o azúcaresrefinados, entonces el mosto puede no tener los niveles mínimos de nutrientes necesariospara que la levadura produzca células vigorosas. Siempre es aconsejable agregaralgún nutriente de levadura en polvo a los mostos que están hechosexclusivamente de extractos livianos, porque estos extractos típicamente sonestirados con azúcar de maíz.
Además, los fabricantes deben considerar queen un mosto que contiene alto porcentaje de azúcar refinado (50%), la levadurapuede a veces perder la capacidad de segregar las enzimas que permitenfermentar maltosa.
Factortemperatura
El tercer factor para una buena fermentaciónes la temperatura. La levadura es fuertemente afectada por ella: demasiado fríoy se vuelve inactiva, demasiado calor (mas de 5ºC por sobre el rangonominal), y se lanza a una orgía de fermentación que a menudo no puede serlimpiada completamente. Las altas temperaturas favorecen la producción defusel-alcohol -alcohol más pesado que puede tener fuerte sabor a solvente-.Muchos de estos fusel "esterify"? durante la fermentación secundaria,pero en grandes cantidades pueden dominar el sabor de la cerveza. Las cervezascon mucho sabor a banana son un ejemplo de alto porcentaje de esters debidos aaltas temperaturas de fermentación.
Altas temperaturas también pueden conducir aniveles excesivos de diacetil. Un error común es activar la levadura cuando elmosto no ha sido todavía enfriado suficientemente, y todavía está relativamentecaliente. Si el mosto está por ej. a 32ºC cuando la levadura es activada, ylentamente se enfría a temperatura ambiente durante la fermentación primaria,se producirá más diacetil en los períodos iniciales que lo que la levadurapuede reabsorber durante el proceso secundario, más aún, la fermentaciónprimaria es un proceso exotérmico. La temperatura interna del fermentador puedeestar hasta 5°Cpor encima de la del ambiente, debido a la actividad de la levadura. Esta esuna buena razón para mantener al fermentador en el rango adecuado detemperatura, para que con una fermentación vigorosa normal, la cerveza resultecomo se espera, aún si estaba más caliente que el medio ambiente.
Fabricar en verano es definitivamente unproblema si no se cuenta con una manera de mantener frío el fermentador. Parasolucionarlo, un amigo mío sumerge (no completamente) su fermentador enbañaderas o tinas de baño. El agua de la bañadera tarda más en calentarsedurante el día, aún con temperaturas de 32ºC, y a la noche demora más en enfriarse, aúnsi la temperatura cae a 7ºC.De esta forma el podía moderar su temperatura de fermentación entre 15,5°C - 21°C, y la cerveza resulta muybuena. Yo también he usado este método con gran suceso.
Redefiniendola fermentación
La fermentación de azúcares de malta en cerveza es un complicado procesobioquímico. Es más que simplemente la conversión de azúcar en alcohol, lo cual puedeser considerado como la actividad primaria. La fermentación total es mejordefinida como tres fases: la fase de Adaptacióno Lagtime, la fase primaria oAtenuativa, y la fase secundaria o deAcondicionamiento. La levadura no finaliza la fase 2 antes de comenzar lafase 3, los procesos ocurren en paralelo, pero los procesos deacondicionamiento ocurren más lentamente. A medida que la mayoría de losazúcares simples son consumidos, más y más levadura comenzará a comer losazúcares más complejos y los subproductos de la levadura. Este es el motivo porel cual la cerveza (y los vinos), mejoran con el tiempo, mientras están con lalevadura. La cerveza filtrada o pasteurizada no se beneficia con elañejamiento.
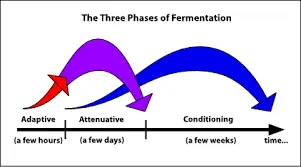
Lagtimeo fase de adaptación
Inmediatamente después de ser activada, lalevadura comienza a ajustarse a las condiciones del mosto, y pasa un período degran crecimiento. Utiliza todo el oxígeno disponible en el mosto para facilitarsus procesos de crecimiento. Puede usar otros métodos en ausencia de oxígeno,pero trabaja mucho más eficientemente con él. En condiciones normales, lalevadura pasará a través de la fase de adaptación y comenzará la fermentaciónprimaria dentro de las 12 horas. Si pasan 24 horas sin actividad aparente,entonces probablemente se deberá activar otra porción de levadura.
Al comienzo de la fase de adaptación, lalevadura utiliza los azúcares, FAN y otros nutrientes presentes, y descubre quéenzimas y otros componentes necesitan para adaptarse al medio. La levadura usasus propias reservas de glicógeno, oxígeno, y los lípidos del mosto parasintetizar los esteroles que producen las membranas de sus células. Losesteroles son esenciales para hacer que las membranas de las células seanpermeables a los azúcares y otros nutrientes del mosto. La levadura tambiénpuede producir esteroles bajo condiciones de poco oxígeno, tomándolo delsedimento del mosto, pero ese camino es mucho menos eficiente.
Una vez que las paredes de las células sonpermeables, la levadura puede empezar a metabolizar el amino nitrógeno y losazúcares del mosto para alimentarse. Como cualquier ser viviente, su objetivoes reproducirse. La levadura se reproduce asexualmente: las células hijas sedesprenden de las células madres. Este proceso requiere gran cantidad deenergía, y los procesos metabólicos aeróbicos son más eficientes que losanaeróbicos. Por lo tanto, un mosto rico en oxígeno acorta la fase deadaptación, y permite que la levadura se reproduzca rápidamente a niveles queasegurarán una buena fermentación. Cuando el oxígeno se termina, la levadurautiliza métodos metabólicos y comienza lo que se considera la fermentación -elmetabolismo anaeróbico de azúcares en alcohol-. Este método usa la energíamenos eficientemente, así que la levadura no puede reproducirse taneficientemente como durante la fase de adaptación.
La clave de una buena fermentación escantidad de levadura fuerte y saludable, levadura que puede hacer su trabajoantes de inactivarse debido a que se consumen los recursos, a elevados nivelesde alcohol, o a que es vieja. Como se dijo, el nivel de reproducción es máslento sin oxígeno. En algún punto en el ciclo de fermentación de la cerveza, elrango de reproducción de la levadura va a ser menor que el rango de levadurainactiva. Al proveer inicialmente óptimas condiciones para el crecimiento yreproducción de la levadura en el mosto, se asegura que ese rango de transiciónno ocurrirá antes de que la cerveza se haya atenuado completamente.
Los mostos que no son bien activados, opobremente aireados, fermentarán lentamente o de manera incompleta, debido alevadura que no es viable. Los fabricantes experimentados le dan granimportancia al aireado del mosto, y a lograr un buen estárter, porque estoprácticamente garantiza la levadura necesaria para hacer bien el trabajo.
Faseprimaria o atenuativa
Esta fase está marcada por un tiempo devigorosa fermentación, cuando la gravedad de la cerveza se eleva a 2/3 - 3/4 dela gravedad original (OG). La mayor parte de la atenuación se produce durantela fase primaria, y puede durar entre 2 y 6 días para las ales, o 4 - 10 díaspara las lagers, dependiendo de las condiciones. Se formará una capa superiorde "krausen" espumosa. La espuma está formada por levadura yproteínas del mosto, y es de color crema claro, con islas de manchasmarrón-verdosas que se juntan y tienden a adherirse en los costados delfermentador. Estas sustancias están compuestas por proteínas extrañas delmosto, resinas del lúpulo, y levadura muerta. Estos compuestos son muy amargos,y si se revuelven e integran con el mosto producirán un sabor desagradable.Afortunadamente, estos productos son relativamente insolubles, y típicamenteson removidos al adherirse a las paredes del fermentador a medida que elsedimento se sumerge. El posterior gusto desagradable raramente es un problema.
A medida que la fase primaria va finalizando,la mayor parte de la levadura comienza a asentarse, y el "krausen"comienza a sumergirse. Si se va a transferir la cerveza, este es el momento dehacerlo. Tener cuidado de no airearla durante la transferencia. En este puntodel proceso de fermentación, cualquier exposición al oxígeno sólo contribuirá aestropear el sabor de la cerveza, o peor, la expondrá a contaminación.
Muchos kits aconsejan envasar la cervezadespués de una semana, o después de que el "Krausen" se ha sumergido.Esta no es una buena idea porque la cerveza no ha atravesado todavía la fase deacondicionamiento. En este momento, la cerveza puede tener un sabor enrarecido(sabor a levadura, manteca o manzana verde), que desaparecerá luego de unaspocas semanas de acondicionamiento.
Fasesecundaria o de acondicionamiento
Las reacciones que tienen lugar durante lafase de acondicionamiento son primariamente una función de la levadura. La etapavigorosa inicial ha finalizado, la mayoría de los azúcares del mosto se hanconvertido en alcohol, y la mayoría de las células de levadura se haninactivado, pero algunas todavía estánactivas.
La fase secundaria permite la reducción lentade los fermentables remanentes. La levadura ha consumido la mayoría de losazúcares fácilmente fermentables, y ahora comienza a dirigir su atención a otraparte. Ahora comienza a trabajar sobre los azúcares más pesados, como lamaltotriosa. También limpiará algunos de los subproductos originados en la faseprimaria. Pero este proceso también tiene su lado oscuro.
Bajo ciertas condiciones, la levaduraconsumirá también algunos de los componentes del sedimento. La fermentación deesos componentes puede producir sabores extraños. Además, la levadura inactivaen el fondo del fermentador comienza a excretar más aminoácidos y ácidosgrasos. Dejar la cerveza post-primaria con el sedimento y la torta de levadurapor demasiado tiempo, (más de alrededor de 3 semanas), tenderá a resultar enevidentes sabores aguados. Además, después de un tiempo largo, la levaduracomienza a morir y separarse – autolisis – lo que produce sabores y aromas alevadura, o a goma, grasas o carne. Por estas razones, es importante separar lacerveza del sedimento y de la levadura inactiva durante la fase deacondicionamiento.
Hay una gran controversia entre losfabricantes sobre el valor de pasar las cervezas, particularmente las ales, afermentadores secundarios. Muchos fabricantes experimentados sostienen que elsabor realmente no mejora, y que los riesgos de contaminación y el costo entiempo adicional no se justifican, por el escaso beneficio que producen. Estoyde acuerdo si se trata de una primera cerveza pale, de baja gravedad - losriesgos probablemente superarán a los beneficios - ; yo siempre he creído que através de una transferencia cuidadosa, la fermentación secundaria esbeneficiosa para casi todos los estilos de cerveza. Pero por ahora, aconsejaréa los principiantes usar un solo fermentador, hasta que hayan ganado algunaexperiencia en envasado y desinfección.
Al dejar una cerveza ale en el fermentadorprimario por un total de 2-3 semanas (en lugar de sólo 1 semana como recomiendala mayoría de los kits), se provee el tiempo necesario para que se produzcanlas reacciones de acondicionamiento, y la cerveza mejore. Este tiempo extratambién permite que se asiente más sedimento antes del embotellado, lo queresulta en una cerveza más límpida, y un vertido más sencillo. Y, 3 semanas enel fermentador primario generalmente no es tiempo suficiente para que seproduzcan sabores extraños.
Procesosde acondicionamiento
El acondicionamiento es una función de lalevadura. La vigorosa fase primaria ha finalizado, la mayoría de los azúcaresdel mosto se han convertido en alcohol, y la mayor parte de la levadura se hainactivado; pero aún hay levadura activa. Mucho compuestos diferentes seprodujeron durante la s fases primarias, además del etanol y CO2 -por ej. acetaldehído, esters, aminoácidos, cetonas- diacetil, pentanedione,dimethyl sulfide, etc. Cuando la comida fácil se termina, la levadura comienzaa reprocesar estos subproductos, diacetil y pentanedione son dos cetonas consabores a manteca y miel. Estos componentes son considerados como defectoscuando están presentes en grandes cantidades, y causan problemas en laestabilidad del sabor durante el almacenamiento. Acetaldehído es un aldehídocon un pronunciado sabor y aroma a manzana verde, Es un compuesto intermedio enla producción de etanol. La levadura reduce estos compuestos durante lasúltimas fases de la fermentación.
La levadura también produce una cantidad defusel alcoholes, además del etanol, durante la fermentación primaria. Fuselsson alcoholes de mayor peso molecular, que a menudo dan fuerte sabor a solventea la cerveza. Durante la fermentación secundaria, la levadura convierte estosalcoholes en esters frutales, mucho más agradables, Las temperaturas más altasfacilitan la producción de esters.
Hacia el final de la fermentación secundaria,la levadura suspendida flocula (se asienta), y la cerveza se aclara. Lasproteínas de alto peso molecular también se asientan durante esta etapa. Loscomponentes tannin/phenol se adhieren a las proteínas y también se asientan,suavizando grandemente el sabor de la cerveza. Este proceso puede ayudarseenfriando la cerveza, muy similar a los procesos laggering. En el caso de lasale, este proceso es conocido como Cold Conditioning, y es una práctica popularentre los brewpubs y microbreweries. El acondicionamiento frío durante unasemana aclara la cerveza, con o sin el uso de clarificantes. Los agentes clarificantes,tal como el isinglass (vejiga de pescado), Polyclar (polvo plástico), ygelatina, se agregan al fermentador para acelerar el proceso de floculación, ypromover el asentamiento de los sedimentos de proteínas y taninos. En tanto queel mayor énfasis en el uso de clarificantes está puesto en evitar la antiestéticabruma fría, el beneficio real de separar esos compuestos es la mejoría en el gustoy la estabilidad de la cerveza.
8.4 Uso defermentadores secundarios
La práctica de la fermentación en 2 etapasrequiere entender bien el proceso de fermentación. En cualquier momento,trasvasar la cerveza puede perjudicarla por la exposición potencial al oxígeno,y los riesgos de contaminación. Trasvasarla y separarla del sedimento y de lalevadura primaria antes de que la fase de fermentación primaria se hayacompletado, puede resultar en una fermentación incompleta, y en una gravedadfinal demasiado alta.
Es importante minimizar la cantidad de"headspace" en el fermentador secundario para evitar o minimizar laexposición al oxígeno hasta que el headspace pueda ser purgado por la cervezaaún fermentando. Por esta razón, los envases de plástico no son buenos para lafermentación secundaria, a menos que la cerveza sea transferida justo cuando lafase primaria está comenzando a hacerse más lenta, y todavía burbujea en formasostenida. Los mejores fermentadores secundarios son lo de glass carboy. Losplastic carboy no funcionan bien porque son demasiado permeables al oxígeno, yproducen un enrarecimiento del gusto.
El siguiente es el procedimiento general parausar un fermentador secundario:
1.- Dejar que la fase de fermentación primariavaya terminando gradualmente. Esto será en 2 - 6 días (4-10 días para laslager) después de activar la levadura, cuando el nivel de burbujeo caedramáticamente a alrededor de 1-5 por minuto. El sedimento habrá comenzado ahundirse dentro de la cerveza.
2.- Usando un sifón desinfectado (¡no chupar nisalpicar!), trasvasar la cerveza a otro fermentador limpio, y adosar unairlock. La cerveza estará bastante opaca, por la levadura suspendida.
El traspaso del primario puede hacerse encualquier momento después de que la fermentación primaria se haya más o menoscompletado. (Aunque hayan pasado más de 3 semanas igual se puede embotellar).Se notará probablemente un aumento de la actividad después del traspaso, peroluego toda actividad puede cesar. Esto es normal, no es fermentación primariaen sí misma, sino simplemente dióxido de carbono disuelto que escapa de lasolución debido al movimiento. La fermentación (acondicionamiento), todavía seestá produciendo, así que hay que dejarla hacer su trabajo. El mínimo tiempoútil en el fermentador secundario es 2 semanas. Demasiado tiempo en elsecundario (para light ales más de 6 semanas), puede requerir el agregado delevadura fresca en el momento de embotellar, para conseguir una buena carbonatación.Usar siempre la misma variedad de levadura. Esto no suele tenerse en cuenta.Ver el próximo capítulo y las lecturas recomendadas en el Apéndice parainformación relacionada con fabricación de lagers.
Los diferentes tipos de cervezas sebenefician con diferentes tiempos de acondicionamiento. Generalmente, cuantomás alta es la gravedad original, más largo es el tiempo de acondicionamientorequerido para lograr el mejor sabor. Las cervezas del tipo 1.035 Pale Alesalcanzarán el sabor en un par de semanas de embotellamiento. Las cervezas más fuertes,o más complejas, como las Stout, pueden requerir un mes o más. Las cervezas muyfuertes, como las Doppelbock y las Barleywines, requerirán de 6 meses a un año antesde llegar al mejor sabor, si la oxidación no las estropea primero. Yo he tenidodesagradables experiencias con barleywines añejas. Este acondicionamiento puedehacerse tanto en el fermentador secundario como en la botella, pero los dosmétodos producen diferentes resultados. Es su decisión determinar cuánto tiempole dará a cada fase para lograr la cerveza que pretende. Cuando embotelle susprimeras cervezas, siempre es una buena idea dejar aparte unas 6 botellas yguardarlas por un tiempo. Nos enseña mucho probar una cerveza casera que hapasado 2 meses acondicionándose en la botella, y comparar su sabor con el de lacerveza recién hecha.
ESTO SI AHORA ES TODO SE QUE ES MUCHOOO PERO CREEME TE VA A SERVIR A SU TIEMPO CADA PALABRA Y CADA CALCULO
Consideraciones sobre el macerador
El primer concepto es pensar que necesitamos mantener una temperatura en su interior, lo más constante posible, es por eso que podemos utilizar una heladerita de camping, barriles de acero inoxidable, ollas, baldes de plástico etc., en el caso de los que son metálicos es conveniente forrarlos con algún revestimiento térmico, pero si es necesario. Si uno trabaja en un lugar protegido de las corrientes de aire, posiblemente la pérdida de temperatura al cabo de una hora, no sea de mayor importancia, y si juegue un papel importante los inconvenientes que tendrá el revestimiento con que lo realicemos, en el momento de la higiene del mismo.
Otro tema en el que pensar es como colar el jarabe producido en la maceración, separar todo nuestro desperdicio, de lo que realmente utilizaremos, un mosto limpio libre de partículas. En la medida que nos acerquemos a esto, mejores serán los resultados, con esto no quiero decir que dedicando nuestro esfuerzo a la obtención de un mosto cristalino, ya tenemos el éxito en nuestra cerveza, simplemente será un paso bien realizado. Para poder llegar a este fin, en el fondo del macerador se le puede colocar un sistema de piezas, que recolecte el mosto desde distintos puntos del mismo.
En la foto superior vemos como se armó, este sistema en una heladerita de camping, al ser unido con piezas que entren a presión o roscadas es mucho más fácil la limpieza del conjunto. La foto de la izquierda nos muestra dos alternativas de como prepararlos para lograr los mejores resultados. Lo aconsejable son ranuras hechas hasta la mitad del caño, de esta forma las cáscaras de los granos comienzan a trabarse comenzando a formarse la cama filtrante que luego hablaremos. Si al caño le realizamos perforaciones de un diámetro menor o igual a 3 mm, como lo muestra el otro extremo, es una posibilidad, pero en estos es muy fácil que se atasquen las cáscaras limitando la circulación del mosto.
Luego de producida la maceración, necesitaremos efectuar un filtrado del mosto, la mejor forma es tomar cierta cantidad de mosto por la parte inferior, e incorporarlo por la parte superior del macerador, podemos realizarlo en forma manual, o bien mediante un sistema mecánico.
Si lo realizamos mediante el sistema manual, recolectaremos el mosto por la canilla de salida en una jarrita y lo incorporaremos por la parte superior, volcándolo suavemente para ir tratando de formar una capa de cáscaras que formen un filtro. Es decir tratando de distribuir uniformemente el mosto por toda la superficie, para que al caer este lo haga en forma suave como dijimos anteriormente, es conveniente frenar el chorro, cortándolo con una cuchara o espumadera, así el impacto del mismo no se hará sobre los granos y estos se mantendrán quieto en su posición reteniendo las partículas en suspensión del mosto.
La operación de extraer mosto y volcarlo por la parte superior, se debe efectuar hasta lograr un mosto limpio, sin turbidez ni partículas en suspensión. Esta operación puede resultar tediosa, es por eso que se puede efectuar mediante un medio mecánico como lo es una bomba centrífuga de baja potencia, algo muy adaptable, lo son las bombas de lavarropas.
A la salida del macerador se le conecta una bomba para recircular como lo vemos en la foto. Un detalle a tener en cuenta sería tener una alternativa por cualquier contratiempo ocurrido durante el proceso, y uno sería la falta de energía, para esto colocaríamos otra llave para el drenado del mosto a una jarra, o recipiente para efectuar el procedimiento manualmente. A la salida de la bomba colocaremos una nueva llave que controlará el caudal que recircularemos el mosto, si lo hacemos libremente la succión producida por la bomba nos compactaría la cama de granos produciendo un taponamiento y no poder extraer el mosto. El mosto reingresará al macerador por medio de un sparging (rocío), este debe estar colocado lo mas cerca de la superficie del macerado, de esta forma al reingresar el mosto, no se oxigena.
Debemos tener en cuenta cual sería el caudal con que se efectúa la recirculación, se envía el mosto a la olla de hervor, o se recolecta en un recipiente para luego ser hervido, por lo general se dice pocos litros por minuto, pero según la superficie del macerador, un caudal aproximado de recirculación es de:
10 litros por minuto por metro cuadrado de superficie
Ejemplo: la conservadora tiene 0.3m de ancho por 0.5 de largo = 0,15m^2 de superficie tendríamos que extraer y volver a incorporar a razón de un litro y medio por minuto.
Sumando temas a las consideraciones generales, deberíamos hablar de como efectuar el incremento de la temperatura en un macerador, si lo queremos tener adaptado para maceraciones escalonadas. La mas sencilla es comenzando con empastes de baja relación litros de agua por kilo de grano, y luego del tiempo estipulado se le agrega agua hirviendo revolviendo hasta alcanzar la temperatura buscada.
Colocar un mechero debajo del macerador, es una alternativa, que luego traerá aparejado los inconvenientes de caramelizado, por llama directa, que se resuelve mediante el movimiento constante del macerado. También sería de pensar un poco el tema de que tanto se agita el mosto que quede debajo del falso fondo para que no se caramelice, y como resolver las salidas del mismo, que no son imposibles.
Otra variante puede ser un sistema Rims, método por el cual el mosto pasa por un intercambiador de calor, por lo general electrónico, que varía la intensidad de calor entregada, según sea la diferencia de temperatura a lograr y el caudal que pasa por el mismo.Por último está la alternativa de el Herms.
Balance de materia y energía la elaboración de cerveza
Cálculos Básicos
1) Determinar el tipo de Cerveza que se quiere elaborar
Ej. Pilsen Lager, Pale Ale, Porters, Stouts, Trigo, etc.
2) Determinar que tipos de maltas y porcentajes de cada una se va a utilizar.
Ej.: Cerveza Pilsen Lager 100% Malta Pilsen.
Cerveza de Trigo 50% malta Pilsen, 50% Malta de trigo
3) Tipo de Levadura que se va a utilizar de acuerdo al estilo elegido.
4) Gravedad Original del Mosto. Cantidad de azucares que debo tener al inicio de la fermentación para lograr la cerveza deseada.
Ej. Cerveza Pilsen Lager OG=45
5) Amargor de la cerveza, esto se mide en unidades de amargor IBU.
Ej. Cerveza Pilsen Lager 18 IBU´s.
6) Cantidad a elaborar.
Ahora que ya sabes que cerveza queres hacer, con que maltas la vas a elaborar, porcentajes de la misma, amargor que quieres o bien todo esto puede venir dado de una receta conocida, pero nosotros vamos a ajustar las cantidades al valor deseado, es decir partimos del dato cuanto queremos elaborar.
Operaciones
1.- Vamos a tomar el siguiente ejemplo.
Cerveza Pilsen Lager (1.045)
Malta :
pilsen
Lúpulo:
Cascade (alpha acid 7%)
OG:
45 (azucares)
IBU´s:
16 (amargor)
Q:
cantidad a elaborar (20 litros)
2.- Determinación de la cantidad de granos (peso)
GU= OG * Q / 3.785
Para nuestro ejemplo
GU = 45 * 20 /3.785 = 2383.-
Como en nuestro ejemplo solo usamos un solo tipo de malta
IG = GU * 1
Entonces:
IG = 238
4.- La cantidad de granos en kg es igual a
P = IG * 0.4536 / ( G * R )
Donde:
- IG = 238 (valor que calculamos)
- G = coeficiente que tiene los siguientes rangos de valores:
Coeficientes:
Malta Pilsen 35 - 37
Malta Chocolate 25 - 30
Malta Caramelo 33 - 35
Trigo 36
Maiz 37 - 39
Azucar de Maiz 37
Azucar de caña 46
Siempre tomamos el valor promedio si no conocemos el valor exacto.
Para nuestro ejemplo Malta Pilsen:
G = 36
- R = rendimiento del equipo macerador.
En general un buen valor para tomar es 0.68 (68%).
Completando ahora nuestra formula
P = IG * 0.4536 / ( G * R )
P = 238 * 0.4536 / ( 36 * 0.68 ) = 4.41 kg
Es decir que necesitamos 4.41 kg de malta Pilsen molida.
Si ahora por ejemplo utilizamos dos tipos de granos,
Malta pilsen 80%
Adjunto Maiz 20%
El cálculo sería como sigue:
Si continuamos con el caso anterior una Cerveza tipo Lager de 1.045 de gravedad original,
tenemos:
OG = 45
El coeficiente GU será igual al calculado ya que no varian hasta ahora los demás
parametros, seguimos con 20 litros:
GU = 45 * 20 / 3.785 = 238
Ahora enpieza la diferencia:
Debemos calcular el Coeficiente IG por separado para cada grano de la siguiente manera:
IG malta pilsen (80%) = 238 * 0.8 = 190,40
IG maiz (20%) = 238 * 0.2 = 47,60
Ahora calculamos para cada grano P siguiendo la formula vista:
Recordamos que G = 36 para la malta pilsen
P m. pilsen = 190,40 *0.4536 / 36 * 0.68 = 3.53 Kg
G = 38 (maiz)
P maiz = 47.60 * 0.4536 / 38 * 0.68 = 0.836 Kg
Es decir que en esta formula para los mismos 1,045 de OG utilizaremos:
Malta Pilsen 3.53 Kg
Maiz 0.836 Kg
5.- Ahora vamos a determinar la cantidad de lúpulo
W(gramos) = Q * Cg * IBU / ( U% * A% * 1000 )
Donde:
- W = cantidad de lúpulo en gramos
- Q = cantidad final de cerveza a elaborar
- Cg = coeficiente que para cervezas de OG menores a 1050 es 1 y para mayores es igual a
Cg = 1 + (G-1050) / 0.2
Ej. Cerveza con 1,075 de OG
Cg = 1 + (1,075 - 1,050)/0.2 = 1.125
- IBU = unidades de amargor deseadas
- U% = es un coeficiente que depende del tiempo del hervor
Coeficientes:
15 minutos 15 (0.15)
30 minutos 19 (0.19)
60 minutos 27 (0.27)
90 minutos 34 (0.34)
Recordar que lo tomamos en %
- A% = alpha acid del lúpulo que se va a utilizar
En nuestro ejemplo
Cascade El Bolson A% = 7% (0.07)
(Recordar que lo tomamos en % )
Volviendo a nuestro ejemplo aplicamos la formula completa:
W(gramos) = Q * Cg * IBU / ( U% * A% * 1000 )
W = 20 * 1 * 16 / ( 0.27 * 0.07 * 1000 ) = 17 gramos
Fermentación
Vocabulario de la levadura
Los siguientes son algunos de los términos utilizados para describir el comportamiento de la levadura.
Atenuación: Este término es generalmente dado como un porcentaje para describir el porcentaje de azúcar de malta que es convertido, por la acción de la levadura, en etanol y CO2. La mayoría de las levaduras atenúan en un rango que va del 65 al 80 %. Más específicamente, este rango es la atenuación “Aparente”. Esta atenuación aparente se determina comparando la gravedad inicial y final de la cerveza. Una Gravedad Original de 1.040 que fermenta a una gravedad final de 1.010 tendría una atenuación aparente del 75%.(FG = OG – (OG x %) => % atenuación = (OG-FG)/OG)
La atenuación real es menor. El etanol puro tiene una gravedad aproximada de 0.800. Si se tuviera una cerveza de 1.040 de gravedad original, y se obtuviera un 100% de atenuación real, la gravedad específica resultante sería alrededor de 0.991 (correspondiente a alrededor del 5% de alcohol por peso). La atenuación aparente de la cerveza sería de 122%. La atenuación aparente por acción de la levadura variará dependiendo de los tipos de azúcares en el mosto que está fermentando la levadura. Por eso es que el número citado para una levadura en particular es un promedio. Para propósitos de discusión, la atenuación aparente es clasificada como baja, media o alta, por los siguientes porcentajes:
65-70% = Baja
71-75% = Media
76-80% = Alta
Floculación: Este término indica el tiempo y la forma en que la levadura crece y se deposita en el fondo del fermentador después que la fermentación se ha completado. Diferentes levaduras crecerán de diferentes formas, y se depositarán más rápido o más lentamente. Algunos restos de levadura prácticamente se “pintan” en el fondo del fermentador, mientras que otras giran hacia arriba al menor movimiento. Las levaduras altamente floculantes pueden a veces asentarse antes de que la fermentación haya finalizado, dejando niveles de diacetil más altos de los normales, y también residuos de azúcares fermentables. “Pitch” una cantidad adecuada de buena levaduras es la mejor solución para este potencial problema.
Lag time: Este término se refiere al tiempo que pasa desde que la levadura “is pitched” hasta que el airlock empieza realmente a burbujear en el fermentador. Un lag-time largo, (más de 24 hs), indica que el mosto fue pobremente aireado, no hubo suficiente “pitched yeast”, y/o que la levadura no es de buena calidad.
Tipos de levadura
Hay 2 tipos principales de levadura: Ale y Lager. Las Ale son conocidas como Top-fermenting, porque la mayor parte de la fermentación se produce en la parte superior del fermentador, mientras que las Lager parecen preferir el fondo. Ambas suelen confundirse, pero hay una importante diferencia entre ellas: la temperatura. Las Ale prefieren temperaturas más altas, tornándose inactivas por debajo de los 12°C, mientras que las lager trabajan bien a 4ºC.
El uso de ciertas levaduras lager a temperaturas ale 15°C - 21ºC, produce un estilo de cerveza llamada ahora California Common Beer. Anchor Steam Beer revivió este estilo único del siglo 19.
Formas de levadura
La levadura viene en dos formas: seca y líquida. La levadura seca ha sido deshidratada para poder almacenarla. Hay una cantidad de celdas en un paquete típico de levadura de 7 gr. Para lograr mejores resultados, debe ser rehidratada antes de usarla. Para quien fabrica por primera vez, es mucho más recomendable la levadura seca para cerveza.
La levadura seca es conveniente para los principiantes porque el paquete provee una cantidad de celdas de levadura viables, que pueden almacenarse por períodos largos de tiempo, y pueden prepararse rápidamente el día de fabricación. Lo normal es usar uno o dos paquetes (7 - 14 gr.) de levadura seca para una preparación típica de 19 litros. Esta cantidad de levadura, si es apropiadamente rehidratada, provee suficiente cantidad de celdas de levadura activas que aseguran una buena fermentación. La levadura seca puede almacenarse por largos períodos (preferentemente en la heladera), pero se degrada con el tiempo. Esta es una de las desventajas de fabricar con la levadura sin marca que viene pegada sobre la tapa de las latas de extracto de malta . Probablemente tengan más de un año de vida, y pueden no ser totalmente viables. Es preferible comprar otros paquetes de una marca reconocida que haya sido mantenida en la heladera del negocio. Algunas de las marcas líderes y confiables son DCL Yeast, Yeast Labs (comercializada por G.W. Kent y producida por Lallemand de Canadá), Cooper’s, DanStar (producida por Lallemand), Munton & Fison y Edme.
Las levaduras secas son buenas pero el rigor de la deshidratación limita la cantidad de diferentes “ale strains” disponibles, y en el caso de la dry lager yeast, los elimina casi por completo. En realidad queda un poco de dry ale yeast, pero la opinión generalizada es que se comporta más como ale yeast que lager. DCL Yeast comercializa dos “strains” de levadura seca, Saflager S-189 y S-23, aunque únicamente la S-23 está generalmente disponible en las cantidades requeridas para fabricación casera. La temperatura recomendada para fermentación es de 9°C - 15ºC. Yo recomendaría usar 2 paquetes para 19 litros, para asegurarse un buen pitching rate.
La única desventaja de la levadura seca es la falta de individualidad, que es lo que aventaja a la levadura líquida. Hay muchas más formas de “yeast strains” disponibles en la forma líquida que en la seca. La levadura líquida solía venir en envases metalizados (foil), de 50 ml, y no contenían tantas celdas de levadura como los paquetes secos. La levadura en estos envases debía ser activada en un starter wort, para aumentar la cantidad de celdas a un nivel aceptable. En los últimos años, envases más grandes, de 175 ml (Wyeast Labs), y tubos ready to pitch (White Labs), se han convertido en las formas más populares de envasar levadura líquida, y contienen la cantidad necesaria de celdas viables para fermentar un preparado de 19 litros.
Variedades de levadura
Hay muchas clases diferentes de levadura para fabricación, y cada una produce un perfil diferente de sabor. Algunas Belgian strains producen esteres frutados, que huelen como bananas y cerezas, algunos strains alemanes producen fenoles que huelen fuertemente a clavo de olor. Estos dos ejemplos son bastante especiales, ya que la mayoría de las levaduras no son tan dominantes. Pero esto ilustra en qué medida la elección de la levadura puede determinar el sabor de la cerveza. En realidad, una de las principales diferencias entre diferentes estilos de cerveza es la clase de levadura que se ha usado.
La mayoría de los grandes fabricantes tienen su propia variedad de levadura. Estas levaduras han ido evolucionando junto con el estilo de cerveza que se fabrica, especialmente si el fabricante ha sido el creador de un estilo, tal como Anchor Steam. En realidad, la levadura se adapta y evoluciona a condiciones específicas de fabricación, así que dos fabricantes produciendo el mismo estilo de cerveza con la misma variedad de levadura, tendrán en realidad diferentes cultivos de levadura, y producirán cervezas diferentes y únicas. Varias empresas de levadura han reunido diferentes levaduras de distintas partes del mundo y las venden a los fabricantes de cerveza. Algunos comercios dedicados a proveer a los fabricantes de cerveza artesanal han hecho lo mismo, y ofrecen sus propias marcas de diferentes levaduras.
Variedades de levaduras secas
Como se mencionó anteriormente, las variedades de levadura cervecera seca tienden a ser bastante similares, de sabor atenuado y limpio, y se adaptan bien a la mayoría de los estilos de cerveza. Para ilustrarlo de una manera muy general, hay variedades Australiana, Inglesa y Canadiense, produciendo cada una de ellas lo que es considerado el estilo de Pale Ale de cada país. El australiano es más amaderado, el inglés más frutado, y el canadiense tiene un poco más de sabor a malta . Afortunadamente, como el interés por la fabricación artesanal está creciendo internacionalmente, las variedades de levadura también están mejorando. Algunas de mis favoritas son Nottingham (DanStar), Whitbreas (Yeast Labs), y Cooper’s Ale. entre parentesis es el nombre del Laboratorio
La siguiente es una lista incompleta de las diferentes levaduras secas y sus características:
-Cooper’s Ale (Cooper’s): Levadura seca multipropósito. Produce una cerveza compleja, amaderada y frutada a temperatura media. Es más tolerante al calor que otras variedades, 18°C - 24°C, recomendada para fabricar en verano. Mediana atenuación y floculación.
-Edme Ale (Edme Ltd): Una de las variedades originales de levadura seca, que produce un suave final a pan. Floculación media y atenuación media a alta. Rango de fermentación: 17°C - 21°C.
-London Ale (Lallemand): Moderadamente frutada, apropiada para todos los estilos pale ale. Atenuación y floculación mediana a alta. Rango de fermentación: 18°C - 21ºC.
-Nottingham Ale (Lallemand): Una levadura más neutral con menores niveles de esters, y un final fresco y malteado. Puede usarse para cervezas lager a bajas temperaturas. Atenuación alta y media a alta floculación. Rango de fermentación 14°C -21ºC.
-Munton and Fison Ale (Munton and Fison): Es una levadura multipropósito que puede almacenarse durante mucho tiempo. Es un arrancador vigoroso, con sabor neutral. Atenuación media y alta floculación. Rango de fermentación: 18°C - 21ºC.
-Windsor Ale (Lallemand): Produce una cerveza inglesa frutada y de gran cuerpo, pero también es apropiada para wheat beers, incluyendo la hefe-weizen. Atenuación y floculación media a baja. Rango de fermentación 18°C - 21°C.
-Whitbread Ale (Yeast Lab): Una excelente levadura para pale ale, con sabor fresco y aroma frutado. Atenuación media y alta floculación. Rango de fermentación: 18°C -21ºC.
-Safale S-04 (DCL Yeast): Es una muy conocida levadura comercial inglesa elegida por su carácter vigoroso y alta floculación. Esta levadura es recomendada para una amplia variedad de estilos ale, y se adapta especialmente a las cervezas que se almacenan en cascos. Rango de temperatura recomendado: 18°C - 24ºC.
-Saflager S-23 (DCL Yeast): Esta variedad lager es usada por varios fabricantes europeos. Desarrolla notas suaves a esters al rango de temperatura recomendado de 9°C - 15ºC, y características más similares a las Ale a temperaturas más elevadas. De acuerdo a lo que he leído, parece ser una levadura del tipo Kolsch o Alt. Esta variedad producirá un carácter lager a 12ºC, y los fabricantes artesanales han informado buenos resultados con esta levadura. Dado el rango de temperatura recomendado para fermentación, estas levaduras pueden no responder bien a lagering (fermentación secundaria extendida a bajas temperaturas), como se describe en el capítulo 10, y probablemente debiera ser mantenida a 12ºC durante todo el tiempo que esté en el fermentador, aproximadamente 2-3 semanas. Yo no he usado nunca esta levadura, así que no puedo afirmar nada con certeza.
Algunasideas equivocadas
Ahora se discutirá la fermentación- cómo la levadura convierte el mosto en cerveza. Tan importante como elproceso de la levadura es obtener una buena mezcla inicial, algo que losfabricantes novatos suelen dar por sentado. Hay que prestarle mucha atención ala receta: cuál malta , cuál lúpulo, pero a menudo la elección de la levaduraserá cualquiera que venga pegada en el kit de fabricación. Aunque se le prestealgo de atención a la marca y tipo de levadura, a menudo no se planea ycontrola la manera en que ésta es activada. El fabricante enfría el mosto, loairea un poco, y después activa la levadura y espera que ésta haga su trabajo.
Es común en los textos de fabricación darmucho énfasis al "lag-time", el período de tiempo entre que lalevadura es activada y se forma la capa espumosa en el fermentador. El lagtimees la medida standard que todos usan para medir la salud de la levadura y elvigor de la fermentación. Aunque es un indicador notable, el lagtime da cuentade una combinación de procesos anteriores a la fermentación, que tienen muchoque ver con la calidad de la fermentación total, pero que individualmente noestán bien representadas por el tiempo. Un lagtime muy corto, por ejemplo, nogarantiza una fermentación ejemplar y una cerveza sobresaliente. Un lagtimecorto significa solamente que las condiciones fueron favorables para elcrecimiento y el metabolismo. No dice nada acerca del monto total de nutrientesen el mosto, o de cómo se desarrollará el resto de la fermentación.
Los siguientes pasos de la fermentación puedeparecer que terminan más rápido, cuando en realidad el proceso no fuetotalmente eficiente, sino más bien, incompleto. El punto es que rapidez nosiempre significa calidad. Por supuesto, bajo condiciones óptimas, unafermentación será más eficiente, y por lo tanto llevará menos tiempo. Pero esmejor prestar atención a las condiciones de fermentación y realizar el procesocorrectamente, que ajustarse a una medida rígida de tiempo.
Factorespara una buena fermentación
Repasemos lo comentado en los capítulosprevios, lo que nos ayudará consistentemente a conseguir una buenafermentación. Hay tres factores principales que determinan la actividad de lafermentación y los resultados: Levadura,Nutrientes del mosto y Temperatura.
Factoresde la levadura
El primer paso para conseguir una buenafermentación es activar suficiente levadura. Puede ser activada vía estárter delevadura, o cosecharse de fermentaciones previas. En este último caso, debe sercosechada de la torta primaria de levadura, y preferiblemente de la capasuperior de la torta, o de la secundaria. Esta levadura tendrá lascaracterísticas óptimas para ser reactivada. En cualquier caso, se deben prepararal menos 1/3 de taza (75ml) de levadura acuosa para una preparación típica de 19 litros, o 2/3 de tazapara las lager. Para cervezas más fuertes, OG> 1.050, se deberá activar máslevadura para asegurar una fermentación óptima. Para las cervezas muy fuertes,como las doppelbocks y barleywines, se debe activar como mínimo 1 taza delevadura acuosa.
La levadura que se obtiene de un estártersaludable o de una fermentación reciente tendrá buena vitalidad y se adaptarárápidamente al nuevo mosto. Con buenos niveles de aireación y nutrientes, lalevadura se multiplicará rápidamente a la cantidad necesaria para unafermentación ejemplar.
Factoresdel mosto
Hay dos consideraciones necesarias paraasegurar que el mosto se ha preparado apropiadamente para obtener una buenafermentación. Lo primero es proveer oxígeno vía aireación. Los métodos paralograrlo se explicaron en el capítulo 6. El papel del oxígeno en el crecimientode la levadura se discutirá más a fondo en la sección Fase de Adaptación masadelante en este capítulo.
La segunda consideración es el nivel deaminoácidos nutrientes en el mosto, específicamente llamados Free AminoNitrogen o FAN. La cebada malteada normalmente aporta todos los FAN ynutrientes que necesita la levadura para crecer y adaptarse a las condicionesde fermentación. De todas maneras, si la receta incorpora grandes cantidades deadjuntos (maíz, arroz, trigo no malteado, cebada no malteada), o azúcaresrefinados, entonces el mosto puede no tener los niveles mínimos de nutrientes necesariospara que la levadura produzca células vigorosas. Siempre es aconsejable agregaralgún nutriente de levadura en polvo a los mostos que están hechosexclusivamente de extractos livianos, porque estos extractos típicamente sonestirados con azúcar de maíz.
Además, los fabricantes deben considerar queen un mosto que contiene alto porcentaje de azúcar refinado (50%), la levadurapuede a veces perder la capacidad de segregar las enzimas que permitenfermentar maltosa.
Factortemperatura
El tercer factor para una buena fermentaciónes la temperatura. La levadura es fuertemente afectada por ella: demasiado fríoy se vuelve inactiva, demasiado calor (mas de 5ºC por sobre el rangonominal), y se lanza a una orgía de fermentación que a menudo no puede serlimpiada completamente. Las altas temperaturas favorecen la producción defusel-alcohol -alcohol más pesado que puede tener fuerte sabor a solvente-.Muchos de estos fusel "esterify"? durante la fermentación secundaria,pero en grandes cantidades pueden dominar el sabor de la cerveza. Las cervezascon mucho sabor a banana son un ejemplo de alto porcentaje de esters debidos aaltas temperaturas de fermentación.
Altas temperaturas también pueden conducir aniveles excesivos de diacetil. Un error común es activar la levadura cuando elmosto no ha sido todavía enfriado suficientemente, y todavía está relativamentecaliente. Si el mosto está por ej. a 32ºC cuando la levadura es activada, ylentamente se enfría a temperatura ambiente durante la fermentación primaria,se producirá más diacetil en los períodos iniciales que lo que la levadurapuede reabsorber durante el proceso secundario, más aún, la fermentaciónprimaria es un proceso exotérmico. La temperatura interna del fermentador puedeestar hasta 5°Cpor encima de la del ambiente, debido a la actividad de la levadura. Esta esuna buena razón para mantener al fermentador en el rango adecuado detemperatura, para que con una fermentación vigorosa normal, la cerveza resultecomo se espera, aún si estaba más caliente que el medio ambiente.
Fabricar en verano es definitivamente unproblema si no se cuenta con una manera de mantener frío el fermentador. Parasolucionarlo, un amigo mío sumerge (no completamente) su fermentador enbañaderas o tinas de baño. El agua de la bañadera tarda más en calentarsedurante el día, aún con temperaturas de 32ºC, y a la noche demora más en enfriarse, aúnsi la temperatura cae a 7ºC.De esta forma el podía moderar su temperatura de fermentación entre 15,5°C - 21°C, y la cerveza resulta muybuena. Yo también he usado este método con gran suceso.
Redefiniendola fermentación
La fermentación de azúcares de malta en cerveza es un complicado procesobioquímico. Es más que simplemente la conversión de azúcar en alcohol, lo cual puedeser considerado como la actividad primaria. La fermentación total es mejordefinida como tres fases: la fase de Adaptacióno Lagtime, la fase primaria oAtenuativa, y la fase secundaria o deAcondicionamiento. La levadura no finaliza la fase 2 antes de comenzar lafase 3, los procesos ocurren en paralelo, pero los procesos deacondicionamiento ocurren más lentamente. A medida que la mayoría de losazúcares simples son consumidos, más y más levadura comenzará a comer losazúcares más complejos y los subproductos de la levadura. Este es el motivo porel cual la cerveza (y los vinos), mejoran con el tiempo, mientras están con lalevadura. La cerveza filtrada o pasteurizada no se beneficia con elañejamiento.
Lagtimeo fase de adaptación
Inmediatamente después de ser activada, lalevadura comienza a ajustarse a las condiciones del mosto, y pasa un período degran crecimiento. Utiliza todo el oxígeno disponible en el mosto para facilitarsus procesos de crecimiento. Puede usar otros métodos en ausencia de oxígeno,pero trabaja mucho más eficientemente con él. En condiciones normales, lalevadura pasará a través de la fase de adaptación y comenzará la fermentaciónprimaria dentro de las 12 horas. Si pasan 24 horas sin actividad aparente,entonces probablemente se deberá activar otra porción de levadura.
Al comienzo de la fase de adaptación, lalevadura utiliza los azúcares, FAN y otros nutrientes presentes, y descubre quéenzimas y otros componentes necesitan para adaptarse al medio. La levadura usasus propias reservas de glicógeno, oxígeno, y los lípidos del mosto parasintetizar los esteroles que producen las membranas de sus células. Losesteroles son esenciales para hacer que las membranas de las células seanpermeables a los azúcares y otros nutrientes del mosto. La levadura tambiénpuede producir esteroles bajo condiciones de poco oxígeno, tomándolo delsedimento del mosto, pero ese camino es mucho menos eficiente.
Una vez que las paredes de las células sonpermeables, la levadura puede empezar a metabolizar el amino nitrógeno y losazúcares del mosto para alimentarse. Como cualquier ser viviente, su objetivoes reproducirse. La levadura se reproduce asexualmente: las células hijas sedesprenden de las células madres. Este proceso requiere gran cantidad deenergía, y los procesos metabólicos aeróbicos son más eficientes que losanaeróbicos. Por lo tanto, un mosto rico en oxígeno acorta la fase deadaptación, y permite que la levadura se reproduzca rápidamente a niveles queasegurarán una buena fermentación. Cuando el oxígeno se termina, la levadurautiliza métodos metabólicos y comienza lo que se considera la fermentación -elmetabolismo anaeróbico de azúcares en alcohol-. Este método usa la energíamenos eficientemente, así que la levadura no puede reproducirse taneficientemente como durante la fase de adaptación.
La clave de una buena fermentación escantidad de levadura fuerte y saludable, levadura que puede hacer su trabajoantes de inactivarse debido a que se consumen los recursos, a elevados nivelesde alcohol, o a que es vieja. Como se dijo, el nivel de reproducción es máslento sin oxígeno. En algún punto en el ciclo de fermentación de la cerveza, elrango de reproducción de la levadura va a ser menor que el rango de levadurainactiva. Al proveer inicialmente óptimas condiciones para el crecimiento yreproducción de la levadura en el mosto, se asegura que ese rango de transiciónno ocurrirá antes de que la cerveza se haya atenuado completamente.
Los mostos que no son bien activados, opobremente aireados, fermentarán lentamente o de manera incompleta, debido alevadura que no es viable. Los fabricantes experimentados le dan granimportancia al aireado del mosto, y a lograr un buen estárter, porque estoprácticamente garantiza la levadura necesaria para hacer bien el trabajo.
Faseprimaria o atenuativa
Esta fase está marcada por un tiempo devigorosa fermentación, cuando la gravedad de la cerveza se eleva a 2/3 - 3/4 dela gravedad original (OG). La mayor parte de la atenuación se produce durantela fase primaria, y puede durar entre 2 y 6 días para las ales, o 4 - 10 díaspara las lagers, dependiendo de las condiciones. Se formará una capa superiorde "krausen" espumosa. La espuma está formada por levadura yproteínas del mosto, y es de color crema claro, con islas de manchasmarrón-verdosas que se juntan y tienden a adherirse en los costados delfermentador. Estas sustancias están compuestas por proteínas extrañas delmosto, resinas del lúpulo, y levadura muerta. Estos compuestos son muy amargos,y si se revuelven e integran con el mosto producirán un sabor desagradable.Afortunadamente, estos productos son relativamente insolubles, y típicamenteson removidos al adherirse a las paredes del fermentador a medida que elsedimento se sumerge. El posterior gusto desagradable raramente es un problema.
A medida que la fase primaria va finalizando,la mayor parte de la levadura comienza a asentarse, y el "krausen"comienza a sumergirse. Si se va a transferir la cerveza, este es el momento dehacerlo. Tener cuidado de no airearla durante la transferencia. En este puntodel proceso de fermentación, cualquier exposición al oxígeno sólo contribuirá aestropear el sabor de la cerveza, o peor, la expondrá a contaminación.
Muchos kits aconsejan envasar la cervezadespués de una semana, o después de que el "Krausen" se ha sumergido.Esta no es una buena idea porque la cerveza no ha atravesado todavía la fase deacondicionamiento. En este momento, la cerveza puede tener un sabor enrarecido(sabor a levadura, manteca o manzana verde), que desaparecerá luego de unaspocas semanas de acondicionamiento.
Fasesecundaria o de acondicionamiento
Las reacciones que tienen lugar durante lafase de acondicionamiento son primariamente una función de la levadura. La etapavigorosa inicial ha finalizado, la mayoría de los azúcares del mosto se hanconvertido en alcohol, y la mayoría de las células de levadura se haninactivado, pero algunas todavía estánactivas.
La fase secundaria permite la reducción lentade los fermentables remanentes. La levadura ha consumido la mayoría de losazúcares fácilmente fermentables, y ahora comienza a dirigir su atención a otraparte. Ahora comienza a trabajar sobre los azúcares más pesados, como lamaltotriosa. También limpiará algunos de los subproductos originados en la faseprimaria. Pero este proceso también tiene su lado oscuro.
Bajo ciertas condiciones, la levaduraconsumirá también algunos de los componentes del sedimento. La fermentación deesos componentes puede producir sabores extraños. Además, la levadura inactivaen el fondo del fermentador comienza a excretar más aminoácidos y ácidosgrasos. Dejar la cerveza post-primaria con el sedimento y la torta de levadurapor demasiado tiempo, (más de alrededor de 3 semanas), tenderá a resultar enevidentes sabores aguados. Además, después de un tiempo largo, la levaduracomienza a morir y separarse – autolisis – lo que produce sabores y aromas alevadura, o a goma, grasas o carne. Por estas razones, es importante separar lacerveza del sedimento y de la levadura inactiva durante la fase deacondicionamiento.
Hay una gran controversia entre losfabricantes sobre el valor de pasar las cervezas, particularmente las ales, afermentadores secundarios. Muchos fabricantes experimentados sostienen que elsabor realmente no mejora, y que los riesgos de contaminación y el costo entiempo adicional no se justifican, por el escaso beneficio que producen. Estoyde acuerdo si se trata de una primera cerveza pale, de baja gravedad - losriesgos probablemente superarán a los beneficios - ; yo siempre he creído que através de una transferencia cuidadosa, la fermentación secundaria esbeneficiosa para casi todos los estilos de cerveza. Pero por ahora, aconsejaréa los principiantes usar un solo fermentador, hasta que hayan ganado algunaexperiencia en envasado y desinfección.
Al dejar una cerveza ale en el fermentadorprimario por un total de 2-3 semanas (en lugar de sólo 1 semana como recomiendala mayoría de los kits), se provee el tiempo necesario para que se produzcanlas reacciones de acondicionamiento, y la cerveza mejore. Este tiempo extratambién permite que se asiente más sedimento antes del embotellado, lo queresulta en una cerveza más límpida, y un vertido más sencillo. Y, 3 semanas enel fermentador primario generalmente no es tiempo suficiente para que seproduzcan sabores extraños.
Procesosde acondicionamiento
El acondicionamiento es una función de lalevadura. La vigorosa fase primaria ha finalizado, la mayoría de los azúcaresdel mosto se han convertido en alcohol, y la mayor parte de la levadura se hainactivado; pero aún hay levadura activa. Mucho compuestos diferentes seprodujeron durante la s fases primarias, además del etanol y CO2 -por ej. acetaldehído, esters, aminoácidos, cetonas- diacetil, pentanedione,dimethyl sulfide, etc. Cuando la comida fácil se termina, la levadura comienzaa reprocesar estos subproductos, diacetil y pentanedione son dos cetonas consabores a manteca y miel. Estos componentes son considerados como defectoscuando están presentes en grandes cantidades, y causan problemas en laestabilidad del sabor durante el almacenamiento. Acetaldehído es un aldehídocon un pronunciado sabor y aroma a manzana verde, Es un compuesto intermedio enla producción de etanol. La levadura reduce estos compuestos durante lasúltimas fases de la fermentación.
La levadura también produce una cantidad defusel alcoholes, además del etanol, durante la fermentación primaria. Fuselsson alcoholes de mayor peso molecular, que a menudo dan fuerte sabor a solventea la cerveza. Durante la fermentación secundaria, la levadura convierte estosalcoholes en esters frutales, mucho más agradables, Las temperaturas más altasfacilitan la producción de esters.
Hacia el final de la fermentación secundaria,la levadura suspendida flocula (se asienta), y la cerveza se aclara. Lasproteínas de alto peso molecular también se asientan durante esta etapa. Loscomponentes tannin/phenol se adhieren a las proteínas y también se asientan,suavizando grandemente el sabor de la cerveza. Este proceso puede ayudarseenfriando la cerveza, muy similar a los procesos laggering. En el caso de lasale, este proceso es conocido como Cold Conditioning, y es una práctica popularentre los brewpubs y microbreweries. El acondicionamiento frío durante unasemana aclara la cerveza, con o sin el uso de clarificantes. Los agentes clarificantes,tal como el isinglass (vejiga de pescado), Polyclar (polvo plástico), ygelatina, se agregan al fermentador para acelerar el proceso de floculación, ypromover el asentamiento de los sedimentos de proteínas y taninos. En tanto queel mayor énfasis en el uso de clarificantes está puesto en evitar la antiestéticabruma fría, el beneficio real de separar esos compuestos es la mejoría en el gustoy la estabilidad de la cerveza.
8.4 Uso defermentadores secundarios
La práctica de la fermentación en 2 etapasrequiere entender bien el proceso de fermentación. En cualquier momento,trasvasar la cerveza puede perjudicarla por la exposición potencial al oxígeno,y los riesgos de contaminación. Trasvasarla y separarla del sedimento y de lalevadura primaria antes de que la fase de fermentación primaria se hayacompletado, puede resultar en una fermentación incompleta, y en una gravedadfinal demasiado alta.
Es importante minimizar la cantidad de"headspace" en el fermentador secundario para evitar o minimizar laexposición al oxígeno hasta que el headspace pueda ser purgado por la cervezaaún fermentando. Por esta razón, los envases de plástico no son buenos para lafermentación secundaria, a menos que la cerveza sea transferida justo cuando lafase primaria está comenzando a hacerse más lenta, y todavía burbujea en formasostenida. Los mejores fermentadores secundarios son lo de glass carboy. Losplastic carboy no funcionan bien porque son demasiado permeables al oxígeno, yproducen un enrarecimiento del gusto.
El siguiente es el procedimiento general parausar un fermentador secundario:
1.- Dejar que la fase de fermentación primariavaya terminando gradualmente. Esto será en 2 - 6 días (4-10 días para laslager) después de activar la levadura, cuando el nivel de burbujeo caedramáticamente a alrededor de 1-5 por minuto. El sedimento habrá comenzado ahundirse dentro de la cerveza.
2.- Usando un sifón desinfectado (¡no chupar nisalpicar!), trasvasar la cerveza a otro fermentador limpio, y adosar unairlock. La cerveza estará bastante opaca, por la levadura suspendida.
El traspaso del primario puede hacerse encualquier momento después de que la fermentación primaria se haya más o menoscompletado. (Aunque hayan pasado más de 3 semanas igual se puede embotellar).Se notará probablemente un aumento de la actividad después del traspaso, peroluego toda actividad puede cesar. Esto es normal, no es fermentación primariaen sí misma, sino simplemente dióxido de carbono disuelto que escapa de lasolución debido al movimiento. La fermentación (acondicionamiento), todavía seestá produciendo, así que hay que dejarla hacer su trabajo. El mínimo tiempoútil en el fermentador secundario es 2 semanas. Demasiado tiempo en elsecundario (para light ales más de 6 semanas), puede requerir el agregado delevadura fresca en el momento de embotellar, para conseguir una buena carbonatación.Usar siempre la misma variedad de levadura. Esto no suele tenerse en cuenta.Ver el próximo capítulo y las lecturas recomendadas en el Apéndice parainformación relacionada con fabricación de lagers.
Los diferentes tipos de cervezas sebenefician con diferentes tiempos de acondicionamiento. Generalmente, cuantomás alta es la gravedad original, más largo es el tiempo de acondicionamientorequerido para lograr el mejor sabor. Las cervezas del tipo 1.035 Pale Alesalcanzarán el sabor en un par de semanas de embotellamiento. Las cervezas más fuertes,o más complejas, como las Stout, pueden requerir un mes o más. Las cervezas muyfuertes, como las Doppelbock y las Barleywines, requerirán de 6 meses a un año antesde llegar al mejor sabor, si la oxidación no las estropea primero. Yo he tenidodesagradables experiencias con barleywines añejas. Este acondicionamiento puedehacerse tanto en el fermentador secundario como en la botella, pero los dosmétodos producen diferentes resultados. Es su decisión determinar cuánto tiempole dará a cada fase para lograr la cerveza que pretende. Cuando embotelle susprimeras cervezas, siempre es una buena idea dejar aparte unas 6 botellas yguardarlas por un tiempo. Nos enseña mucho probar una cerveza casera que hapasado 2 meses acondicionándose en la botella, y comparar su sabor con el de lacerveza recién hecha.
ESTO SI AHORA ES TODO SE QUE ES MUCHOOO PERO CREEME TE VA A SERVIR A SU TIEMPO CADA PALABRA Y CADA CALCULO