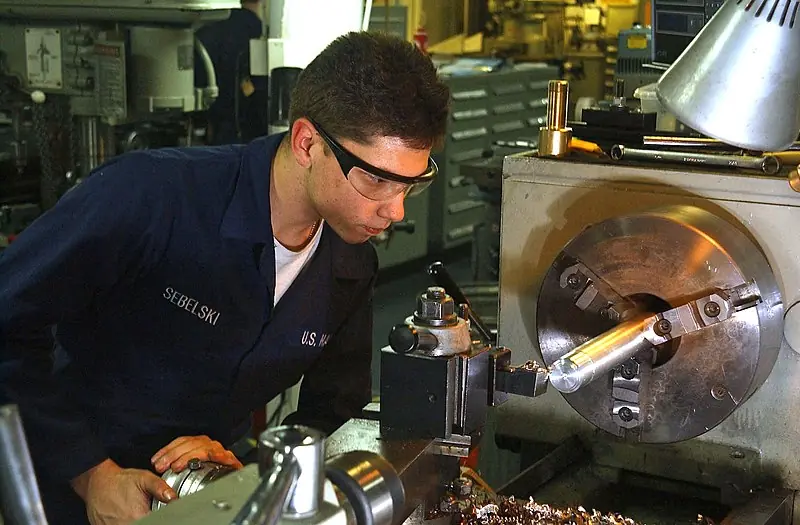
Se denomina torno (del latín tornus, y este del griego t?????, giro, vuelta)1 a un conjunto de máquinas herramienta que permiten mecanizar piezas de forma geométrica de revolución. Estas máquinas-herramienta operan haciendo girar la pieza a mecanizar (sujeta en el cabezal o fijada entre los puntos de centraje) mientras una o varias herramientas de corte son empujadas en un movimiento regulado de avance contra la superficie de la pieza, cortando la viruta de acuerdo con las condiciones tecnológicas de mecanizado adecuadas. Desde el inicio de la Revolución industrial, el torno se ha convertido en una máquina básica en el proceso industrial de mecanizado.
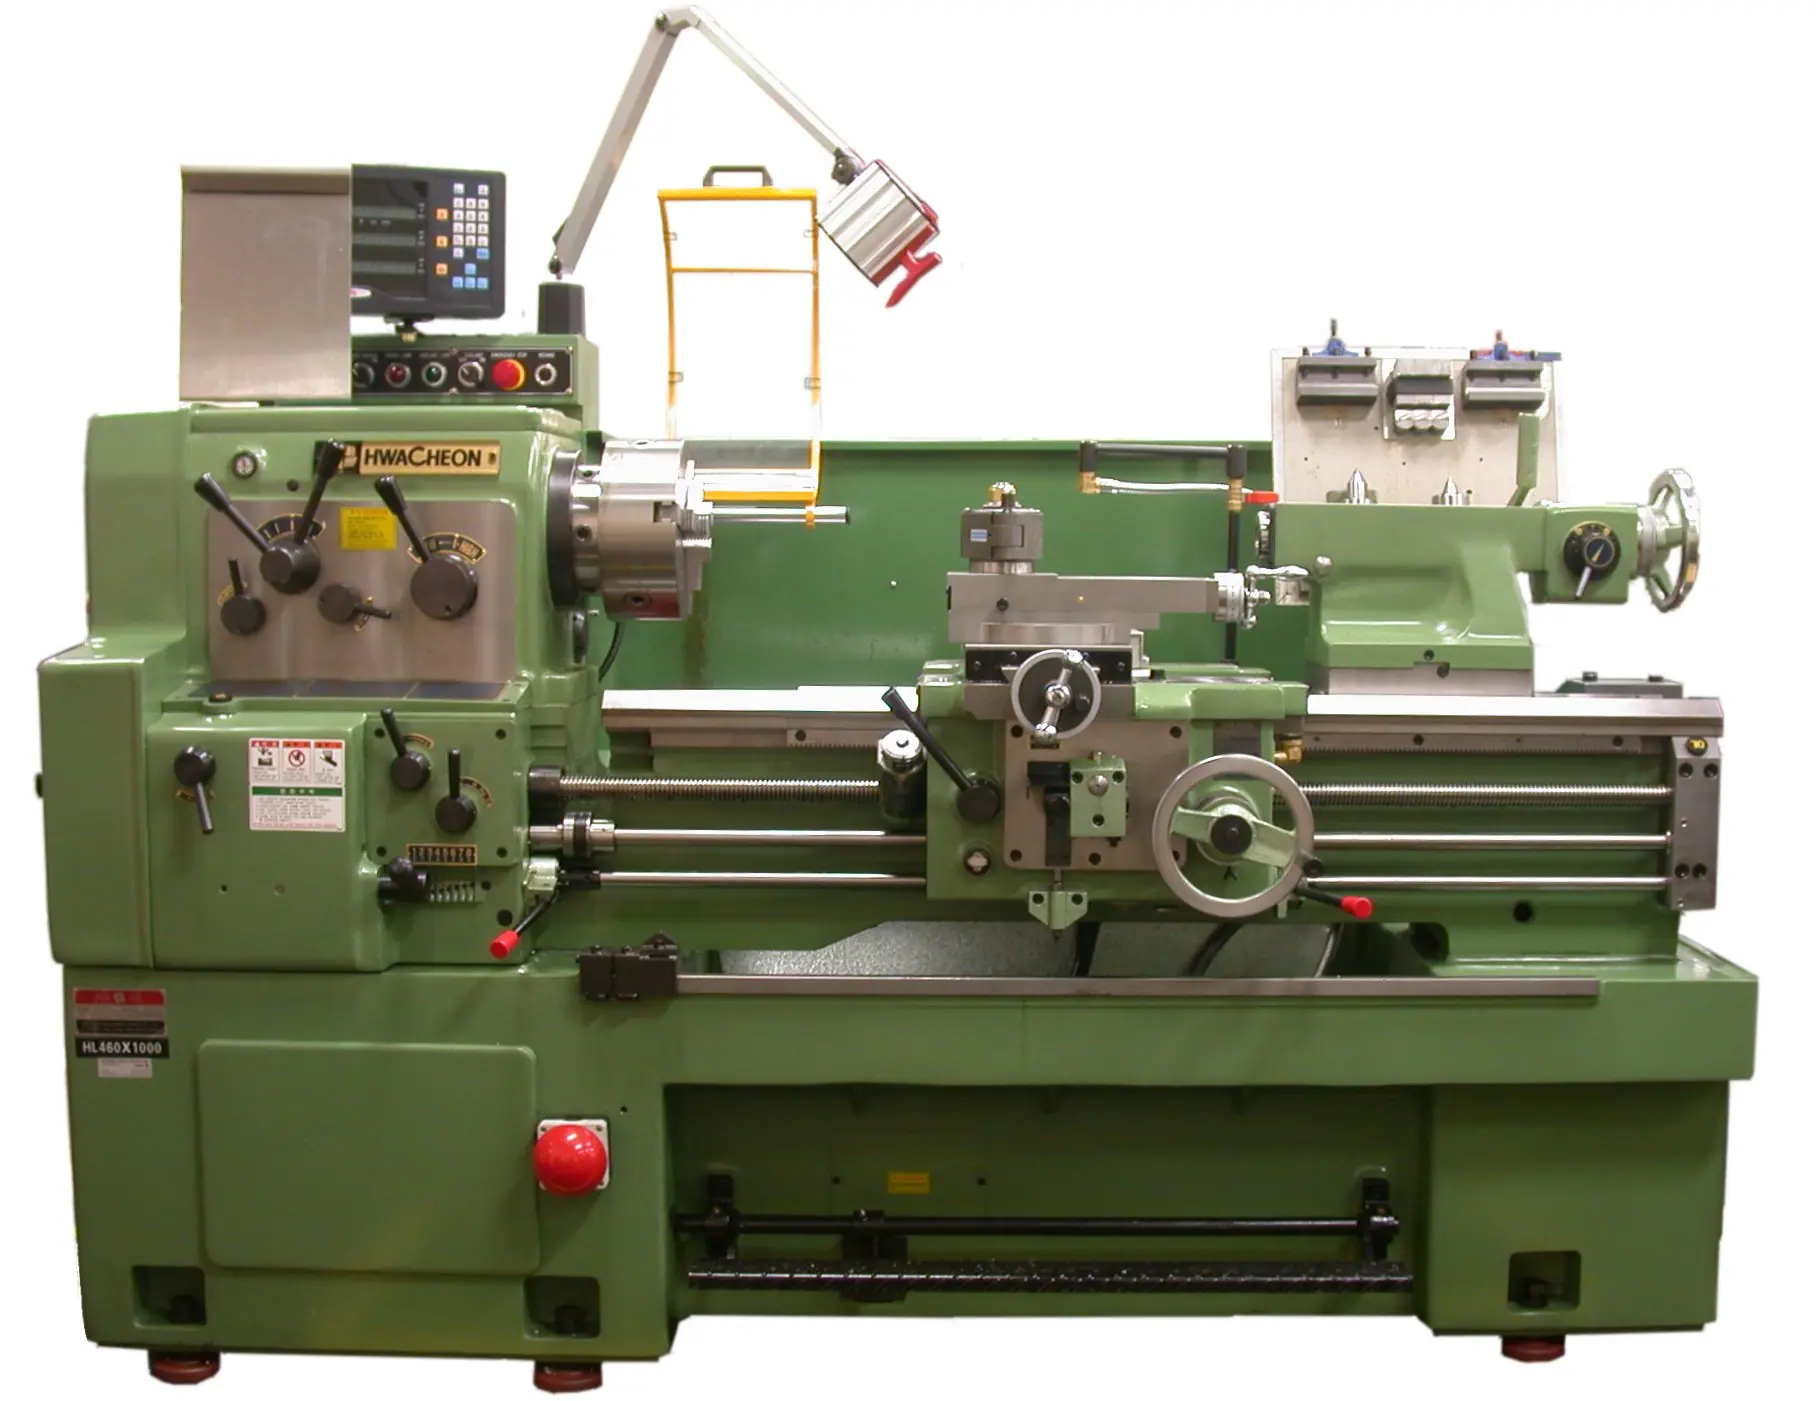
TIPOS DE TORNOS
Torno paralelo
El torno paralelo o mecánico es el tipo de torno que evolucionó partiendo de los tornos antiguos cuando se le fueron incorporando nuevos equipamientos que lograron convertirlo en una de las máquinas herramientas más importante que han existido. Sin embargo, en la actualidad este tipo de torno está quedando relegado a realizar tareas poco importantes, a utilizarse en los talleres de aprendices y en los talleres de mantenimiento para realizar trabajos puntuales o especiales.
Para la fabricación en serie y de precisión han sido sustituidos por tornos copiadores, revólver, automáticos y de CNC. Para manejar bien estos tornos se requiere la pericia de profesionales muy bien calificados, ya que el manejo manual de sus carros puede ocasionar errores a menudo en la geometría de las piezas torneadas
Torno copiador
Se llama torno copiador a un tipo de torno que operando con un dispositivo hidráulico y electrónico permite el torneado de piezas de acuerdo a las características de la misma siguiendo el perfil de una plantilla que reproduce una replica igual a la guia.
Este tipo de tornos se utiliza para el torneado de aquellas piezas que tienen diferentes escalones de diámetros, que han sido previamente forjadas o fundidas y que tienen poco material excedente. También son muy utilizados estos tornos en el trabajo de la madera y del mármol artístico para dar forma a las columnas embellecedoras. La preparación para el mecanizado en un torno copiador es muy sencilla y rápida y por eso estas máquinas son muy útiles para mecanizar lotes o series de piezas que no sean muy grandes.
Las condiciones tecnológicas del mecanizado son comunes a las de los demás tornos, solamente hay que prever una herramienta que permita bien la evacuación de la viruta y un sistema de lubricación y refrigeración eficaz del filo de corte de las herramientas mediante abundante aceite de corte o taladrina.
Torno revólver
El torno revólver es una variedad de torno diseñado para mecanizar piezas sobre las que sea posible el trabajo simultáneo de varias herramientas con el fin de disminuir el tiempo total de mecanizado. Las piezas que presentan esa condición son aquellas que, partiendo de barras, tienen una forma final de casquillo o similar. Una vez que la barra queda bien sujeta mediante pinzas o con un plato de garras, se va taladrando, mandrinando, roscando o escariando la parte interior mecanizada y a la vez se puede ir cilindrando, refrentando, ranurando, roscando y cortando con herramientas de torneado exterior.
El torno revólver lleva un carro con una torreta giratoria en la que se insertan las diferentes herramientas que realizan el mecanizado de la pieza. También se pueden mecanizar piezas de forma individual, fijándolas a un plato de garras de accionamiento hidráulico.
Torno automático
Se llama torno automático a un tipo de torno cuyo proceso de trabajo está enteramente automatizado. La alimentación de la barra necesaria para cada pieza se hace también de forma automática, a partir de una barra larga que se inserta por un tubo que tiene el cabezal y se sujeta mediante pinzas de apriete hidráulico.
Estos tornos pueden ser de un solo husillo o de varios husillos:
Los de un solo husillo se emplean básicamente para el mecanizado de piezas pequeñas que requieran grandes series de producción.
Cuando se trata de mecanizar piezas de dimensiones mayores se utilizan los tornos automáticos multihusillos donde de forma programada en cada husillo se va realizando una parte del mecanizado de la pieza. Como los husillos van cambiando de posición, el mecanizado final de la pieza resulta muy rápido porque todos los husillos mecanizan la misma pieza de forma simultánea.
La puesta a punto de estos tornos es muy laboriosa y por eso se utilizan principalmente para grandes series de producción. El movimiento de todas las herramientas está automatizado por un sistema de excéntricas y reguladores electrónicos que regulan el ciclo y los topes de final de carrera.
Un tipo de torno automático es el conocido como "tipo suizo", capaz de mecanizar piezas muy pequeñas con tolerancias muy estrechas.
Torno vertical
El torno vertical es una variedad de torno, de eje vertical, diseñado para mecanizar piezas de gran tamaño, que van sujetas al plato de garras u otros operadores y que por sus dimensiones o peso harían difícil su fijación en un torno horizontal.
Los tornos verticales no tienen contrapunto sino que el único punto de sujeción de las piezas es el plato horizontal sobre el cual van apoyadas. La manipulación de las piezas para fijarlas en el plato se hace mediante grúas de puente o polipastos.
EQUIPO AUXILIAR
Se requieren ciertos accesorios, como sujetadores para la pieza de trabajo, soportes y portaherramientas. Algunos accesorios comunes incluyen:
Plato de sujeción de garras: sujeta la pieza de trabajo en el cabezal y transmite el movimiento.
Centros: soportan la pieza de trabajo en el cabezal y en la contrapunta.
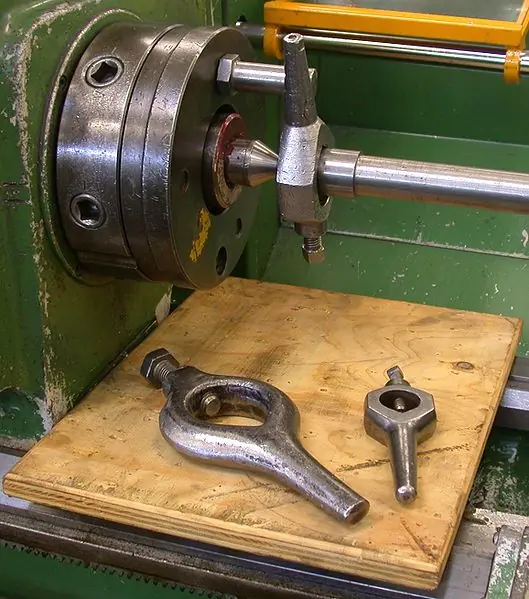
Perno de arrastre: Se fija en el plato de torno y en la pieza de trabajo y le transmite el movimiento a la pieza cuando está montada entre centros.
Soporte fijo o luneta fija: soporta el extremo extendido de la pieza de trabajo cuando no puede usarse la contrapunta.
Soporte móvil o luneta móvil: se monta en el carro y permite soportar piezas de trabajo largas cerca del punto de corte.
Torreta portaherramientas con alineación múltiple.
Plato de arrastre :para amarrar piezas de difícil sujeción.
Plato de garras independientes : tiene 4 garras que actúan de forma independiente unas de otras
OPERACIONES DE TORNEADO
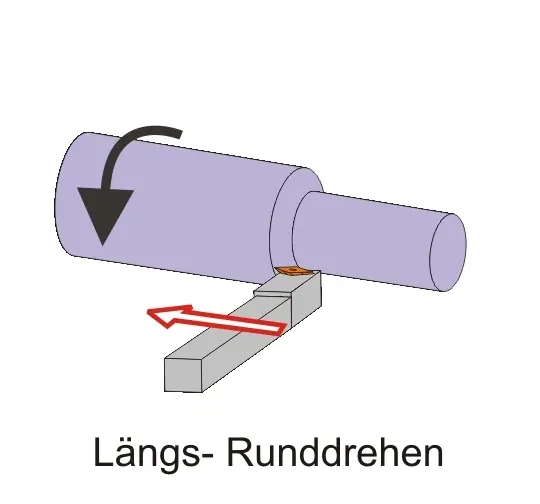
Cilindrado
Esta operación consiste en el mecanizado exterior al que se someten las piezas que tienen mecanizados cilíndricos. Para poder efectuar esta operación, con el carro transversal se regula la profundidad de pasada y, por tanto, el diámetro del cilindro, y con el carro paralelo se regula la longitud del cilindro. El carro paralelo avanza de forma automática de acuerdo al avance de trabajo deseado. En este procedimiento, el acabado superficial y la tolerancia que se obtenga puede ser un factor de gran relevancia. Para asegurar calidad al cilindrado el torno tiene que tener bien ajustada su alineación y concentricidad.
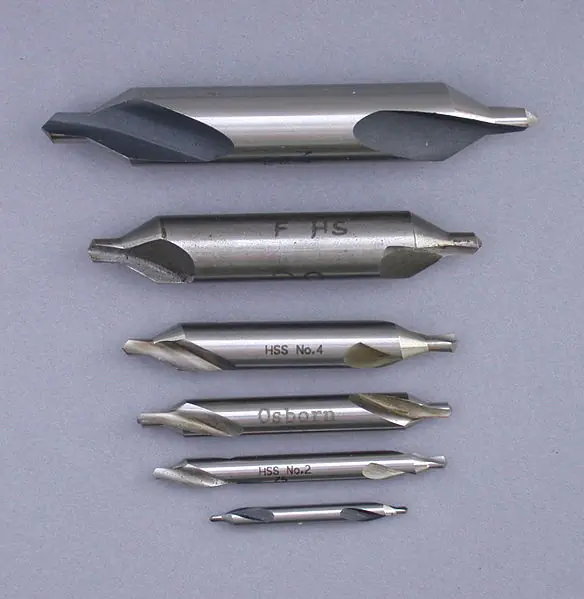
El cilindrado se puede hacer con la pieza al aire sujeta en el plato de garras, si es corta, o con la pieza sujeta entre puntos y un perro de arrastre, o apoyada en luneta fija o móvil si la pieza es de grandes dimensiones y peso. Para realizar el cilindrado de piezas o ejes sujetos entre puntos, es necesario previamente realizar los puntos de centraje en los ejes.
Cuando el cilindrado se realiza en el hueco de la pieza se llama mandrinado.
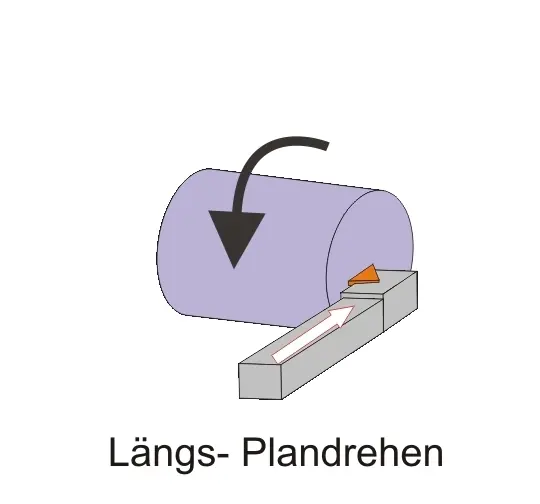
Refrentado
La operación de refrentado consiste en un mecanizado frontal y perpendicular al eje de las piezas que se realiza para producir un buen acoplamiento en el montaje posterior de las piezas torneadas. Esta operación también es conocida como fronteado. La problemática que tiene el refrentado es que la velocidad de corte en el filo de la herramienta va disminuyendo a medida que avanza hacia el centro, lo que ralentiza la operación. Para mejorar este aspecto muchos tornos modernos incorporan variadores de velocidad en el cabezal de tal forma que se puede ir aumentando la velocidad de giro de la pieza.
Ranurado
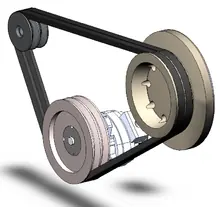
El ranurado consiste en mecanizar unas ranuras cilíndricas de anchura y profundidad variable en las piezas que se tornean, las cuales tienen muchas utilidades diferentes. Por ejemplo, para alojar una junta tórica, para salida de rosca, para arandelas de presión, etc. En este caso la herramienta tiene ya conformado el ancho de la ranura y actuando con el carro transversal se le da la profundidad deseada. Los canales de las poleas son un ejemplo claro de ranuras torneadas.
Roscado en el torno
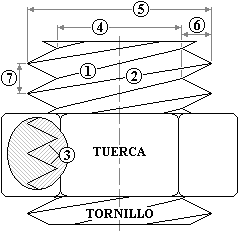
Hay dos sistemas de realizar roscados en los tornos, de un lado la tradicional que utilizan los tornos paralelos, mediante la Caja Norton, y de otra la que se realiza con los tornos CNC, donde los datos de la roscas van totalmente programados y ya no hace falta la caja Norton para realizarlo.
Para efectuar un roscado con herramienta hay que tener en cuenta lo siguiente:
Las roscas pueden ser exteriores (tornillos) o bien interiores (tuercas), debiendo ser sus magnitudes coherentes para que ambos elementos puedan enroscarse.
Los elementos que figuran en la tabla son los que hay que tener en cuenta a la hora de realizar una rosca en un torno:
Moleteado
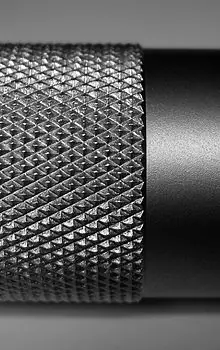
El moleteado es un proceso de conformado en frío del material mediante unas moletas que presionan la pieza mientras da vueltas. Dicha deformación produce un incremento del diámetro de partida de la pieza. El moleteado se realiza en piezas que se tengan que manipular a mano, que generalmente vayan roscadas para evitar su resbalamiento que tendrían en caso de que tuviesen la superficie lisa.
El moleteado se realiza en los tornos con unas herramientas que se llaman moletas, de diferente paso y dibujo.
Un ejemplo de moleteado es el que tienen las monedas de 50 céntimos de euro, aunque en este caso el moleteado es para que los invidentes puedan identificar mejor la moneda.
El moleteado por deformación se puede ejecutar de dos maneras:
Radialmente, cuando la longitud moleteada en la pieza coincide con el espesor de la moleta a utilizar.
Longitudinalmente, cuando la longitud excede al espesor de la moleta. Para este segundo caso la moleta siempre ha de estar biselada en sus extremos.
Torneado de conos
Un cono o un tronco de cono de un cuerpo de generación viene definido por los siguientes conceptos:
Diámetro mayor
Diámetro menor
Longitud
Ángulo de inclinación
Conicidad
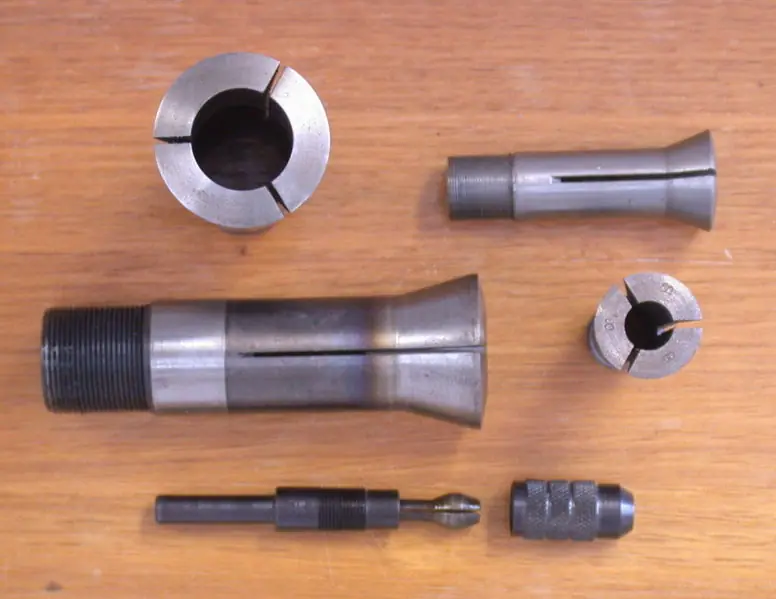
Pinzas cónicas portaherramientas.
Los diferentes tornos mecanizan los conos de formas diferentes.
En los tornos CNC no hay ningún problema porque, programando adecuadamente sus dimensiones, los carros transversales y longitudinales se desplazan de forma coordinada dando lugar al cono deseado.
En los tornos copiadores tampoco hay problema porque la plantilla de copiado permite que el palpador se desplace por la misma y los carros actúen de forma coordinada.
Para mecanizar conos en los tornos paralelos convencionales se puede hacer de dos formas diferentes. Si la longitud del cono es pequeña, se mecaniza el cono con el charriot inclinado según el ángulo del cono. Si la longitud del cono es muy grande y el eje se mecaniza entre puntos, entonces se desplaza la distancia adecuada el contrapunto según las dimensiones del cono.
Tronzado
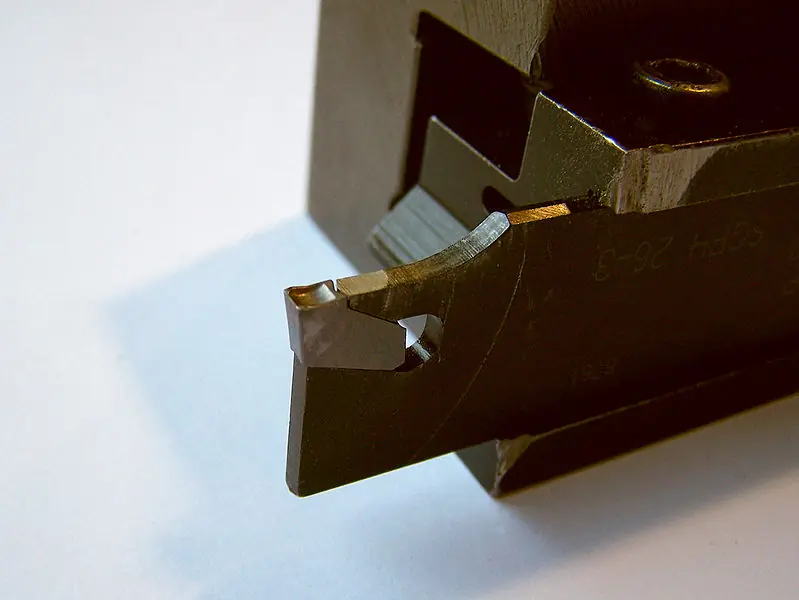
Se llama segado a la operación de torneado que se realiza cuando se trabaja con barra y al finalizar el mecanizado de la pieza correspondiente es necesario cortar la barra para separar la pieza de la misma. Para esta operación se utilizan herramientas muy estrechas con un saliente de acuerdo al diámetro que tenga la barra y permita con el carro transversal llegar al centro de la barra. Es una operación muy común en tornos revólver y automáticos alimentados con barra y fabricaciones en serie.
Taladrado
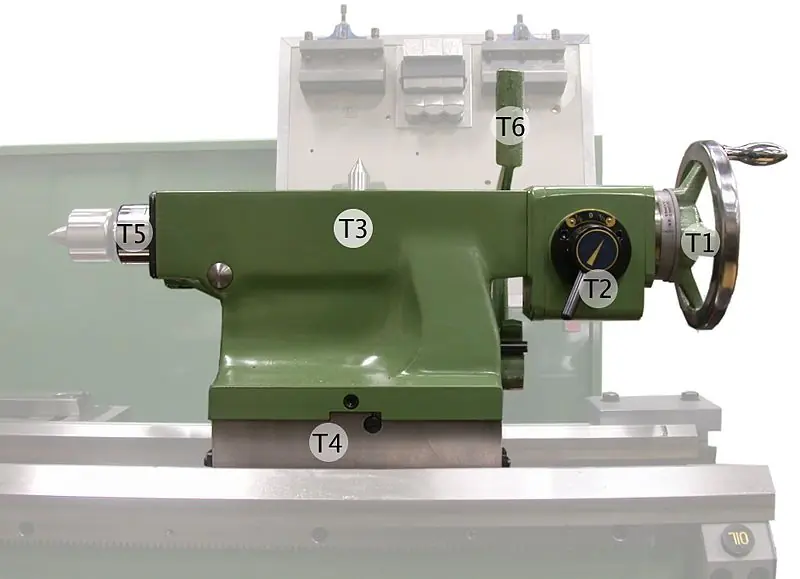
Muchas piezas que son torneadas requieren ser taladradas con brocas en el centro de sus ejes de rotación. Para esta tarea se utilizan brocas normales, que se sujetan en el contrapunto en un portabrocas o directamente en el alojamiento del contrapunto si el diámetro es grande. Las condiciones tecnológicas del taladrado son las normales de acuerdo a las características del material y tipo de broca que se utilice. Mención aparte merecen los procesos de taladrado profundo donde el proceso ya es muy diferente sobre todo la constitución de la broca que se utiliza.
No todos los tornos pueden realizar todas estas operaciones que se indican, sino que eso depende del tipo de torno que se utilice y de los accesorios o equipamientos que tenga.
HERRAMIENTAS DE TORNEADO
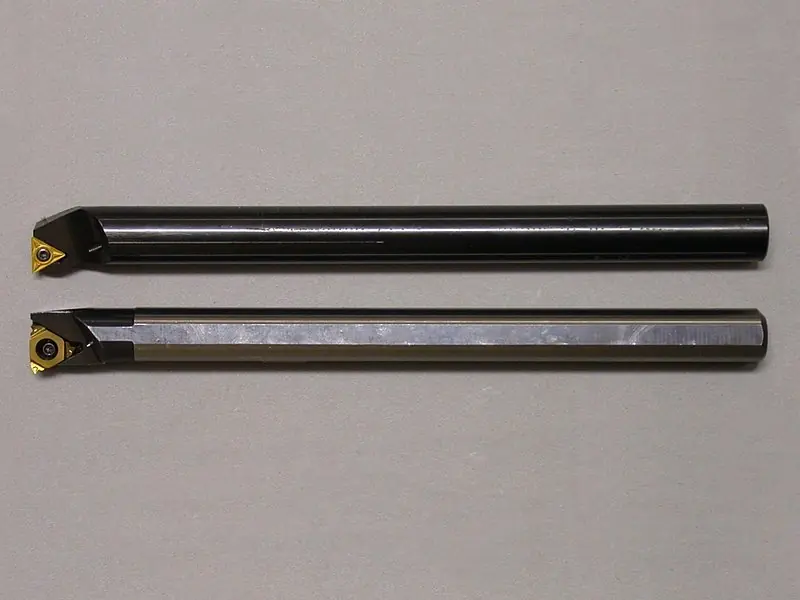
HERRAMIENTA DE ROSCAR
BUENO GENTE AKA LES DEJO UNOS VIDEITOS QUE ENCONTRE ESTAN BASTANTE BUENOS ESPERO LOS DISFRUTEN