PROCESO DE ELABORACIÓN DEL YOGUREl yogur natural se define como “el producto de leche coagulada obtenida por fermentación láctica mediante la acción del Lactobacillus bulgaricus y Streptococus thermophilusa partir de leche pasterizada, leche concentrada pasterizada, leche total o parcialmente desnatada pasterizada, leche concentrada pasterizada total o parcialmente desnatada con o sin adición de nata pasterizada, leche en polvo entera, semidesnatada o desnatada, suero en polvo, proteínas de leche y/u otros productos procedentes del fraccionamiento de leche” (Orden de 1 julio de 1987).
Los yogures tienen una captación creciente en el mercado que se explica por su variedad de sabor, presentación y textura.
Los principales tipos de yogur según el proceso de elaboración son:

 Yogur compacto o firmeYogur batido
Yogur de larga duración o pasterizado después de la fermentación
Existen distintos tipos de yogures, dependiendo de sus componentes, añadidos en el proceso de elaboración:
Yogur natural: el anteriormente definidoYogur azucarado: el yogur natural al que se le han añadido azúcar o azucares comestiblesYogur edulcorado: el yogur natural al que se le han añadido edulcorantes autorizadosYogur con frutas, zumos y/o productos naturales: el yogurt natural al que se le han añadido frutas, zumos y/o otros productos naturalesYogur aromatizado: el yogur natural al que se le han añadido agentes aromáticos autorizadosDiagrama de flujo de la elaboración del yogur:
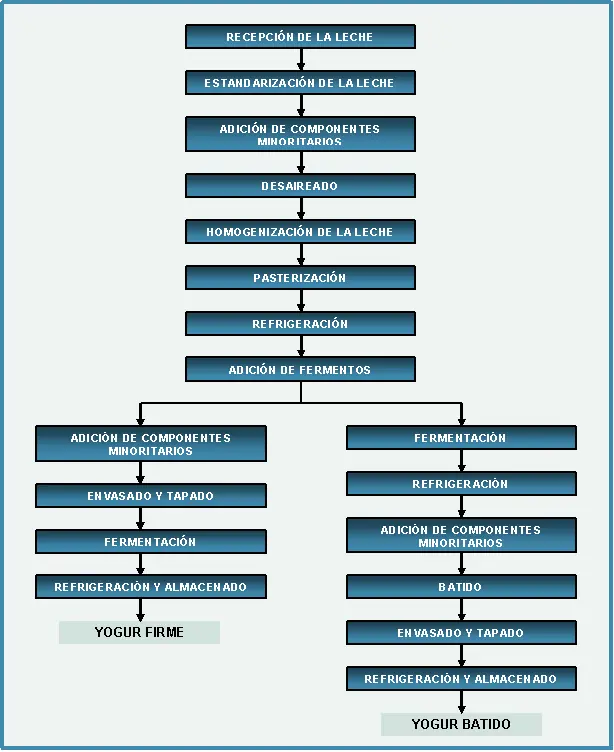
RECEPCIÓN DE LA LECHELa leche cruda debe ser de la más alta calidad bacteriológica. Debe tener un bajo contenido en bacterias y sustancias que puedan impedir el desarrollo de los cultivos típicos del yogur (antibióticos, residuos de sustancias de limpieza, enzimas, bacteriófagos... ).
 SubirESTANDARIZACIÓN DE LA LECHE El contenido de grasa y sólidos de la leche se estandariza de acuerdo con las normas y principios FAO/OMS, con lo que se obtiene una clasificación de los grupos de yogur:
 Yogur: contenido graso mínimo de 3’5 %Yogur semidesnatado: contenido graso entre 1 % y 2 %Yogur desnatado o de bajo contenido graso: contenido graso máximo de 0’3 %.Para el ajuste de los sólidos solubles no grasos, se concentra la leche por evaporación, mediante la adición de leche desnatada en polvo, por adición de leche concentrada o por adición de retenidos del lactosuero. El aumento de sólidos solubles no grasos incrementa la viscosidad y la estabilidad de la cuajada del yogur. La leche añadida debe tener la misma calidad bacteriológica.
SubirADICIÓN DE COMPONENTES MINORITARIOS
 Consiste en añadir todos aquellos ingredientes minoritarios, como la adición de azúcar o edulcorantes, sustancias estabilizantes, colorantes y aromas que sean capaces de aguantar la posterior pasterización a la que será sometida la leche.
 SubirDESAIREADOSe realiza un desaireado para eliminar el aire que se ha incorporado durante las etapas de estandarización y adición de ingredientes.
SubirHOMOGENIZACIÓN DE LA LECHE  La homogenización otorga mayor viscosidad y brillantez al yogur que se obtiene con dicha leche.
También evita la separación de la nata durante el periodo de incubación y asegura así una distribución uniforme de la grasa de la leche en el yogur.
La leche entra al homogenizador a una temperatura de 50 ºC-60º C.
SubirPASTERIZACIÓNLos objetivos de esta etapa del proceso de fabricación son:
Eliminar microorganismos patógenosReducir la población microbiana total para que no interfiera con el desarrollo de las bacterias lácteas del cultivo iniciador.Desnaturalizar las proteínas del suero para mejorar la textura del producto final y para ayudar a evitar la separación del suero durante la conservación del yogur (especialmente en el yogur firme o compacto).Hidratar los estabilizantes (añadidos anteriormente) que se disuelven en caliente.El tratamiento térmico se realiza en un intercambiador de calor de placas o tubular a diferentes temperaturas y tiempos de duración en función del producto. Los tratamientos más comunes son:
85 ºC durante 30 minutos,90 ºC-95 ºC durante 5-10 minutos,120 ºC durante 3-5 segundos. 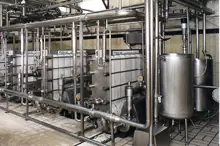
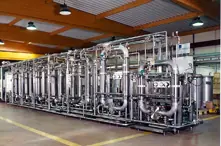 Pasterizador de placasPasterizador tubular
SubirREFRIGERACIÓNLa leche se enfría hasta 43 ºC, temperatura óptima para la siembra del cultivo.
SubirADICIÓN DE FERMENTOS  Se inocula el cultivo Lactobacillus bulgaricus y Streptococus thermophilus .
Según el tipo de yogur (firme o batido), la incubación se realizará en el envase o en tanques de coagulación.
SubirYOGUR FIRME
Adición de componentes minoritarios
Se añaden los componentes minoritarios no resistentes al calor (aromas, colorantes, purés de frutas...), ya que de haber sido añadidos en la primera adición de componentes minoritarios hubiesen sido destruidos por las altas temperaturas de la pasterización.
Las preparaciones o purés de frutas se elaboran siguiendo las instrucciones de la empresa láctea, con tipos y cantidades muy diferentes de frutas, azúcar, estabilizantes, colorantes y aromatizantes. El puré no debe aportar ningún microorganismo que pueda alterar el yogur. Por ello hay que asegurar que recibe un tratamiento térmico suficiente.
SubirEnvasado y tapado 
 La finalidad del envase es la de contener, proteger y conservar los alimentos, además de servir para informar al consumidor. También facilita la venta del producto y su empleo.
El yogur se comercializa en envases de vidrio o plástico. Los envases de plástico se fabrican mediante un sistema de inyección en moldes o por un proceso de termoformado que se conoce con el nombre de: “formado-llenado-cerrado”.
Para cerrar los envases del yogur suele utilizarse una hoja de aluminio forrada interiormente con una capa de plástico. Este permite el cierre por termosellado.
SubirFermentaciónLa fermentación de los envases de yogur firme se realiza en una cámara de incubación. Durará de dos a seis horas dependiendo del grado de acidificación que se pretenda alcanzar (generalmente un pH inferior a 4,6) y de la cantidad de cultivo que se añadió.
SubirRefrigeración y almacenado  Cuando se alcanza un pH óptimo se detiene la actividad de los fermentos haciendo descender la temperatura del producto hasta 18 ºC-20 ºC.
Los envases son trasladados a la cámara de refrigeración con mucho cuidado, ya que el coágulo formado es muy frágil.
En la cámara de refrigeración se baja la temperatura de forma suave hasta temperaturas inferiores a 5 ºC. A esta temperatura el coágulo adquiere firmeza.
Los yogures permanecerán en almacenamiento en esta cámara de refrigeración hasta su distribución.
La temperatura debe mantenerse durante todo el periodo de conservación entre 2 ºC y 5 ºC, y nunca sobrepasar los 10 ºC en las etapas intermedias de la cadena de distribución.
Los yogures firmes tienen una caducidad entre quince y veintiún días.
SubirYOGUR BATIDO
Fermentación La leche se incuba en grandes tanques de fermentación a temperaturas de 42 ºC-43 ºC durante dos horas y media o tres horas. El proceso de fermentación suele interrumpirse cuando el pH de la leche es aproximadamente de 4,2-4,4.
SubirRefrigeraciónEl contenido del tanque se enfría haciendo pasar por un intercambiador de placas o tubular, donde se consigue el enfriamiento rápido del yogur hasta una temperatura de 18 ºC-20 ºC, en que se detiene la actividad microbiana.
SubirAdición de componentes minoritarios  Igual que en el yogur firme, se realiza la adición del puré de frutas, colorantes, estabilizantes y aromatizantes no resistentes al tratamiento térmico.
SubirBatidoConsiste en la ruptura del coágulo caliente (20 ºC) y la reincorporación del lactosuero.
Generalmente, para obtener un gel homogéneo es suficiente una agitación muy suave durante un periodo de cinco a diez minutos.
SubirEnvasado La finalidad del envase es la de contener, proteger y conservar los alimentos, además de servir para informar al consumidor. También facilita la venta del producto y su empleo.
El yogur batido se comercializa principalmente en envases de vidrio y plástico. Para cerrar los envases de yogur suele utilizarse una hoja de aluminio forrada interiormente con una capa de plástico que evita el contacto del producto ácido con la tapa y permite el cierre sobre el envase por termosellado.
SubirRefrigeración y almacenado Los yogures ya envasados se refrigeran a temperaturas inferiores a 5 ºC en cámaras de refrigeración donde permanecerán hasta su posterior distribución.
La temperatura debe mantenerse durante todo el periodo de conservación entre 2 ºC y 5 ºC, y nunca sobrepasar los 10 ºC en las etapas intermedias de la cadena de distribución.
Los yogures líquidos tienen una caducidad de entre quince y veintiún días.
SubirYOGUR DE LARGA DURACIÓN El yogur de larga conservación (dos a cuatro meses) es un producto que ha sido tratado térmicamente (tratamiento UHT 137 ºC durante 4 segundos) después de la incubación, con el fin de destruir las bacterias lácteas u otros microorganismos alterantes que puedan haber contaminado el yogur durante el proceso de fabricación.
Posteriormente se envasará de forma aséptica en envases de plástico.
Su almacenado, distribución y conservación pueden realizarse a temperatura ambiente. Los yogures de larga duración tienen una caducidad de entre dos y cuatro meses.
Los yogures tienen una captación creciente en el mercado que se explica por su variedad de sabor, presentación y textura.
Los principales tipos de yogur según el proceso de elaboración son:
Yogur compacto o firmeYogur batido
Yogur de larga duración o pasterizado después de la fermentación
Existen distintos tipos de yogures, dependiendo de sus componentes, añadidos en el proceso de elaboración:
Yogur natural: el anteriormente definidoYogur azucarado: el yogur natural al que se le han añadido azúcar o azucares comestiblesYogur edulcorado: el yogur natural al que se le han añadido edulcorantes autorizadosYogur con frutas, zumos y/o productos naturales: el yogurt natural al que se le han añadido frutas, zumos y/o otros productos naturalesYogur aromatizado: el yogur natural al que se le han añadido agentes aromáticos autorizadosDiagrama de flujo de la elaboración del yogur:
RECEPCIÓN DE LA LECHELa leche cruda debe ser de la más alta calidad bacteriológica. Debe tener un bajo contenido en bacterias y sustancias que puedan impedir el desarrollo de los cultivos típicos del yogur (antibióticos, residuos de sustancias de limpieza, enzimas, bacteriófagos... ).
SubirESTANDARIZACIÓN DE LA LECHE El contenido de grasa y sólidos de la leche se estandariza de acuerdo con las normas y principios FAO/OMS, con lo que se obtiene una clasificación de los grupos de yogur:Yogur: contenido graso mínimo de 3’5 %Yogur semidesnatado: contenido graso entre 1 % y 2 %Yogur desnatado o de bajo contenido graso: contenido graso máximo de 0’3 %.Para el ajuste de los sólidos solubles no grasos, se concentra la leche por evaporación, mediante la adición de leche desnatada en polvo, por adición de leche concentrada o por adición de retenidos del lactosuero. El aumento de sólidos solubles no grasos incrementa la viscosidad y la estabilidad de la cuajada del yogur. La leche añadida debe tener la misma calidad bacteriológica.
SubirADICIÓN DE COMPONENTES MINORITARIOS Consiste en añadir todos aquellos ingredientes minoritarios, como la adición de azúcar o edulcorantes, sustancias estabilizantes, colorantes y aromas que sean capaces de aguantar la posterior pasterización a la que será sometida la leche.
SubirDESAIREADOSe realiza un desaireado para eliminar el aire que se ha incorporado durante las etapas de estandarización y adición de ingredientes.
SubirHOMOGENIZACIÓN DE LA LECHE La homogenización otorga mayor viscosidad y brillantez al yogur que se obtiene con dicha leche.
También evita la separación de la nata durante el periodo de incubación y asegura así una distribución uniforme de la grasa de la leche en el yogur.
La leche entra al homogenizador a una temperatura de 50 ºC-60º C.
SubirPASTERIZACIÓNLos objetivos de esta etapa del proceso de fabricación son:
Eliminar microorganismos patógenosReducir la población microbiana total para que no interfiera con el desarrollo de las bacterias lácteas del cultivo iniciador.Desnaturalizar las proteínas del suero para mejorar la textura del producto final y para ayudar a evitar la separación del suero durante la conservación del yogur (especialmente en el yogur firme o compacto).Hidratar los estabilizantes (añadidos anteriormente) que se disuelven en caliente.El tratamiento térmico se realiza en un intercambiador de calor de placas o tubular a diferentes temperaturas y tiempos de duración en función del producto. Los tratamientos más comunes son:
85 ºC durante 30 minutos,90 ºC-95 ºC durante 5-10 minutos,120 ºC durante 3-5 segundos. Pasterizador de placasPasterizador tubular
SubirREFRIGERACIÓNLa leche se enfría hasta 43 ºC, temperatura óptima para la siembra del cultivo.
SubirADICIÓN DE FERMENTOS Se inocula el cultivo Lactobacillus bulgaricus y Streptococus thermophilus .
Según el tipo de yogur (firme o batido), la incubación se realizará en el envase o en tanques de coagulación.
SubirYOGUR FIRME
Adición de componentes minoritarios
Se añaden los componentes minoritarios no resistentes al calor (aromas, colorantes, purés de frutas...), ya que de haber sido añadidos en la primera adición de componentes minoritarios hubiesen sido destruidos por las altas temperaturas de la pasterización.
Las preparaciones o purés de frutas se elaboran siguiendo las instrucciones de la empresa láctea, con tipos y cantidades muy diferentes de frutas, azúcar, estabilizantes, colorantes y aromatizantes. El puré no debe aportar ningún microorganismo que pueda alterar el yogur. Por ello hay que asegurar que recibe un tratamiento térmico suficiente.
SubirEnvasado y tapado La finalidad del envase es la de contener, proteger y conservar los alimentos, además de servir para informar al consumidor. También facilita la venta del producto y su empleo.
El yogur se comercializa en envases de vidrio o plástico. Los envases de plástico se fabrican mediante un sistema de inyección en moldes o por un proceso de termoformado que se conoce con el nombre de: “formado-llenado-cerrado”.
Para cerrar los envases del yogur suele utilizarse una hoja de aluminio forrada interiormente con una capa de plástico. Este permite el cierre por termosellado.
SubirFermentaciónLa fermentación de los envases de yogur firme se realiza en una cámara de incubación. Durará de dos a seis horas dependiendo del grado de acidificación que se pretenda alcanzar (generalmente un pH inferior a 4,6) y de la cantidad de cultivo que se añadió.
SubirRefrigeración y almacenado Cuando se alcanza un pH óptimo se detiene la actividad de los fermentos haciendo descender la temperatura del producto hasta 18 ºC-20 ºC.
Los envases son trasladados a la cámara de refrigeración con mucho cuidado, ya que el coágulo formado es muy frágil.
En la cámara de refrigeración se baja la temperatura de forma suave hasta temperaturas inferiores a 5 ºC. A esta temperatura el coágulo adquiere firmeza.
Los yogures permanecerán en almacenamiento en esta cámara de refrigeración hasta su distribución.
La temperatura debe mantenerse durante todo el periodo de conservación entre 2 ºC y 5 ºC, y nunca sobrepasar los 10 ºC en las etapas intermedias de la cadena de distribución.
Los yogures firmes tienen una caducidad entre quince y veintiún días.
SubirYOGUR BATIDO
Fermentación
La leche se incuba en grandes tanques de fermentación a temperaturas de 42 ºC-43 ºC durante dos horas y media o tres horas. El proceso de fermentación suele interrumpirse cuando el pH de la leche es aproximadamente de 4,2-4,4.
SubirRefrigeraciónEl contenido del tanque se enfría haciendo pasar por un intercambiador de placas o tubular, donde se consigue el enfriamiento rápido del yogur hasta una temperatura de 18 ºC-20 ºC, en que se detiene la actividad microbiana.
SubirAdición de componentes minoritarios Igual que en el yogur firme, se realiza la adición del puré de frutas, colorantes, estabilizantes y aromatizantes no resistentes al tratamiento térmico.
SubirBatidoConsiste en la ruptura del coágulo caliente (20 ºC) y la reincorporación del lactosuero.
Generalmente, para obtener un gel homogéneo es suficiente una agitación muy suave durante un periodo de cinco a diez minutos.
SubirEnvasado La finalidad del envase es la de contener, proteger y conservar los alimentos, además de servir para informar al consumidor. También facilita la venta del producto y su empleo.
El yogur batido se comercializa principalmente en envases de vidrio y plástico. Para cerrar los envases de yogur suele utilizarse una hoja de aluminio forrada interiormente con una capa de plástico que evita el contacto del producto ácido con la tapa y permite el cierre sobre el envase por termosellado.
SubirRefrigeración y almacenado Los yogures ya envasados se refrigeran a temperaturas inferiores a 5 ºC en cámaras de refrigeración donde permanecerán hasta su posterior distribución.
La temperatura debe mantenerse durante todo el periodo de conservación entre 2 ºC y 5 ºC, y nunca sobrepasar los 10 ºC en las etapas intermedias de la cadena de distribución.
Los yogures líquidos tienen una caducidad de entre quince y veintiún días.
SubirYOGUR DE LARGA DURACIÓN El yogur de larga conservación (dos a cuatro meses) es un producto que ha sido tratado térmicamente (tratamiento UHT 137 ºC durante 4 segundos) después de la incubación, con el fin de destruir las bacterias lácteas u otros microorganismos alterantes que puedan haber contaminado el yogur durante el proceso de fabricación.
Posteriormente se envasará de forma aséptica en envases de plástico.
Su almacenado, distribución y conservación pueden realizarse a temperatura ambiente. Los yogures de larga duración tienen una caducidad de entre dos y cuatro meses.