Fabricando la lavadora y llenadora 480H1 – 2009
Intentare explicar brevemente lo que fue el proceso de fabricación de la línea de envasado 480H1 para botellones de 18 litros diseñada para un cliente en la Isla de Margarita – Venezuela en el 2009.
La planta 480H1 diseñada para una producción estimada de 480 Botellas por hora consta de una lavadora automática neumática de 3 etapas de lavado de 2 vías y un sistema de llenado, tapado y sellado térmico semiautomático neumático en línea capaz de llenar 2 botellones por ves.
El tiempo de fabricación fue aproximadamente 3 meses, yo me encargue la mayor parte del tiempo a la fabricación de la cadena de tracción interna de la lavadora, debido a la múltiple cantidad de piezas que la componen y la precisión de las medidas de sus componentes, toma bastante tiempo fabricarla, pase cerca de 1 mes en el taladro de banco perforando y cortando con brocas los componentes de teflón y acero inoxidable y cerca de 15 días en la tronzadora cortando otros componentes para la cadena, podría asegurar que lleva cerca de 2000 piezas.
La primera etapa es la fabricación de los tanques internos de la lavadora en paralelo con la cadena, para ello disponemos de las laminas previamente cortadas y dobladas según las medidas correspondientes y comenzamos a ensamblar sobre una base estructural de hierro con ruedas para poder mover la maquina con libertad, comenzamos a puntear todas las laminas internamente con soldadura STICK DC con electrodos de acero inoxidable para posteriormente poder soldarlas con soldadura TIG, también colocamos los niples para desagüe y se practicaron las perforaciones correspondientes para las tuberías.

Esta fue una labor que se nos complico un poco debido a que los dobleces de las laminas no quedaron perfectamente alineados por lo que tuvimos que ir forzando hasta llevarlas al punto preciso, sin embargo el problema se soluciono facilmente utilizando una guia de Nylon de nivel, es muy importante que los tanques esten perfectamente alineados y a nivela ya que a su vez es la estructura principal de la lavadora.
Estructura central
La siguiente fase fue colocar la estructura guia para la cadena de traccion, en esta van fijadas las chumaceras para el sistema de engranajes o piñones, las piezas previamente dobladas y perforadas las colocamos sobre los tanques para puntearlas cuidando siempre el nivel general y el acabado de los puntos. Una de las caracteristicas de este modelo era esta pieza central que aparte de ser esteticamente atractiva le daba mas espacio internamente a la lavadora a la hora soldar,el contra es que aumenta el presupuesto de materia prima, debilita la estructura y no es de gran utilidad.
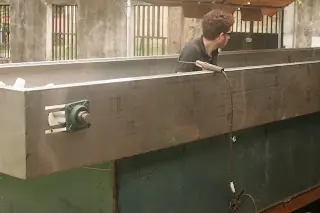
Refuerzos y rieles guía.
Luego de colocar la estructura central pasamos a colocar los refuerzos internos para colocar los rieles por donde corre la cadena de tracción, con esto la estructura central agarro fuerza, para ello utilizamos ángulos de acero inoxidable 304 de acabado industrial. Durante el proceso debimos verificar en todo momento la alineación utilizando Nylon de nivel y marcando los puntos como referencia a medidas ya establecidas en el diseño.
*Tips: En el nuevo prototipo “ELSY 180BTH 2010” en adelante reemplace los ángulos por una bandeja de acero satinado que aparte de ser mucho mas económica es estéticamente mas atractiva y funcional*
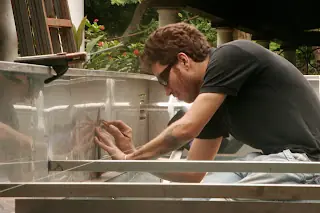
Colocando las tuberías (chingos) para el lavado interno y externo de los botellones y estructura superior para las tapas.
Una vez colocados los ángulos y rieles comenzamos a fijar las tuberías para el lavado interno de los botellones y la estructura superior para fijar las tapas (techo de la lavadora) y sistemas de lavado externo, para ello utilizamos tubería sanitaria de acero inoxidable 304 redonda para el lavado externo y cuadrada para los chingos, la parte mas difícil fue colocar las laminas guías para las tapas ya que son piezas muy precisas y deben calzar perfectamente para evitar que el agua se salga por las ranuras de las mismas.
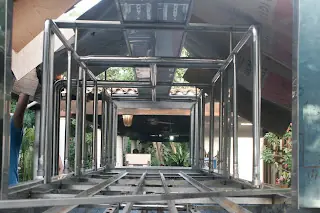 Vista frontal de los sistemas de lavado externo (araña) en tubería redonda, en la foto también se puede apreciar la estructura superior para el soporte de las tapas fabricada en lámina, en la parte inferior debajo de los ángulos se ven parte de los chingos (tubería cuadrada con orificios).
Colocando las bombas, tuberías y calentador.
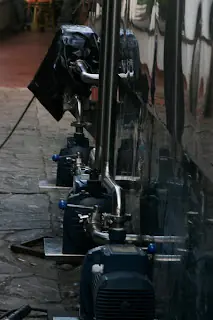
En esta etapa el ensamblado de la lavadora esta casi completo, después de fijar las tuberías internas y la estructura para las tapas fuimos fijando las bombas a un costado de la lavadora sobre unas laminas de acero inoxidable soldadas a la estructura de la maquina. Todas las tuberías y llaves utilizadas son de acero inoxidable sanitario y los sistemas de fijación tipo clamp, en este modelo incluimos un calentador eléctrico 220V integrado a la lavadora, en modelos anteriores se utilizaban calentadores externos a gas o diesel los cuales calentaban el agua pasando por un serpentín, era un sistema bastante complicado, con este calentador integrado se soluciono el problema. (Lamento la falta de fotografías, muchas se perdieron con el tiempo.)
Fijando los piñones a la barra de tracción y la cadena.
El sistema de tracción es muy sencillo, en este modelo utilizamos láminas de teflón para la fabricación de los piñones los cuales ejecutan el movimiento deslizante de la cadena. El teflón es un material económico y muy resistente a altas temperaturas y a la fricción, no necesita lubricación ya que al entrar en contacto con el agua la superficie es resbalosa y en conjunto con el acero inoxidable tiene muy poco desgaste.
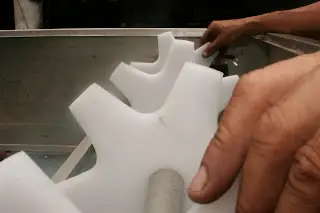 Presentando los piñones de teflón.
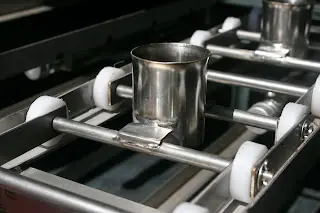
Vista de la cadena de tracción sobre los rieles.
Línea de envasado.
Lamentablemente tengo muy pocas fotografías de esta etapa de esta etapa, lo primero fue la fabricación del transportador motorizado utilizando cadena para transportadores de acero inoxidable, a esta línea le ensamblamos el sistema de de descarga para trasladar de forma mecánica los botellones desde la lavadora hasta el transportador, el sistema de descarga funciona de forma auto-neumática coordinado con la lavadora. Luego fijamos el sistema de llenado el cual consta de un tanque colector con 2 picos de llenado para eliminar la turbulencia del agua activada por una válvula celenoide eléctrica.
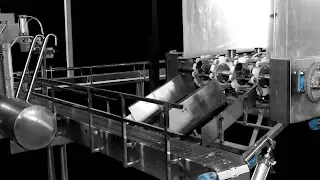 Sistemas de descarga, transportador y tanque colector de llenado.
Compuertas de palanca.
Como el sistema es semiautomático debimos fabricar unas compuertas manuales de palanca para detener los botellones las cuales son activadas por el operador en cada etapa del envasado.
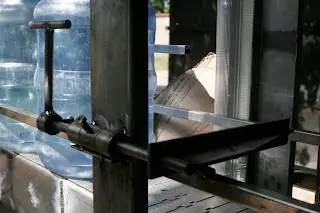
Compuerta de palanca graduable (tapadora)
Tapadora.
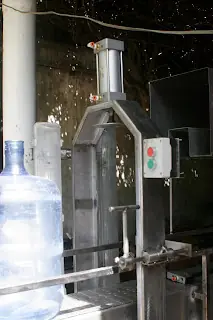
Fijamos la tapadora neumática al transportador, es activada de forma manual por un operador que al presionar el botón activa el cilindro neumático ejerciendo presión sobre las tapas de los botellones.
Túnel térmico.
Luego fabricamos el túnel térmico, de este no tengo fotografías, lo hicimos con láminas de acero inoxidable, resistencias de calor y micro-ventiladores, al salir el botellón de la tapadora el operador coloca la cinta térmica y es trasladado a través del túnel térmico para contraer la cinta.
Sistema neumático.
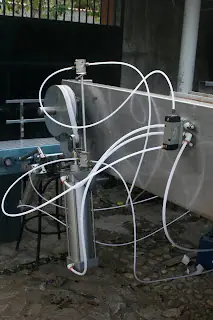
Después de terminadas las piezas mecánicas fabricables, comenzamos con las instalaciones de los sistemas neumáticos para la cadena de tracción para la cual diseñamos un piñón especial de 2 etapas tipo ratchet.
Adiciono algunas fotografías de los componentes utilizados.
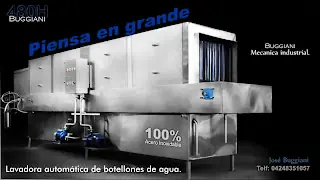
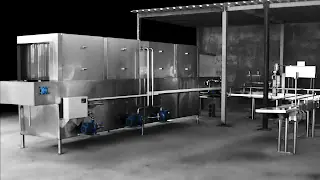
Finalmente después de tres meses de trabajo durante 10 y en algunos casos hasta 12 horas diarias de trabajo, hemos terminado a tiempo el sistema de lavado y envasado 480H1.
Equipo de trabajo.
Fabricación:
José Buggiani.
Carlos Buggiani.
Juan C. Buggiani.
Les invito cordialmente a visitar mi blog en donde publico los trabajos que he realizado y estoy realizando actualmente.
Intentare explicar brevemente lo que fue el proceso de fabricación de la línea de envasado 480H1 para botellones de 18 litros diseñada para un cliente en la Isla de Margarita – Venezuela en el 2009.
La planta 480H1 diseñada para una producción estimada de 480 Botellas por hora consta de una lavadora automática neumática de 3 etapas de lavado de 2 vías y un sistema de llenado, tapado y sellado térmico semiautomático neumático en línea capaz de llenar 2 botellones por ves.
El tiempo de fabricación fue aproximadamente 3 meses, yo me encargue la mayor parte del tiempo a la fabricación de la cadena de tracción interna de la lavadora, debido a la múltiple cantidad de piezas que la componen y la precisión de las medidas de sus componentes, toma bastante tiempo fabricarla, pase cerca de 1 mes en el taladro de banco perforando y cortando con brocas los componentes de teflón y acero inoxidable y cerca de 15 días en la tronzadora cortando otros componentes para la cadena, podría asegurar que lleva cerca de 2000 piezas.
La primera etapa es la fabricación de los tanques internos de la lavadora en paralelo con la cadena, para ello disponemos de las laminas previamente cortadas y dobladas según las medidas correspondientes y comenzamos a ensamblar sobre una base estructural de hierro con ruedas para poder mover la maquina con libertad, comenzamos a puntear todas las laminas internamente con soldadura STICK DC con electrodos de acero inoxidable para posteriormente poder soldarlas con soldadura TIG, también colocamos los niples para desagüe y se practicaron las perforaciones correspondientes para las tuberías.
Esta fue una labor que se nos complico un poco debido a que los dobleces de las laminas no quedaron perfectamente alineados por lo que tuvimos que ir forzando hasta llevarlas al punto preciso, sin embargo el problema se soluciono facilmente utilizando una guia de Nylon de nivel, es muy importante que los tanques esten perfectamente alineados y a nivela ya que a su vez es la estructura principal de la lavadora.
Estructura central
La siguiente fase fue colocar la estructura guia para la cadena de traccion, en esta van fijadas las chumaceras para el sistema de engranajes o piñones, las piezas previamente dobladas y perforadas las colocamos sobre los tanques para puntearlas cuidando siempre el nivel general y el acabado de los puntos. Una de las caracteristicas de este modelo era esta pieza central que aparte de ser esteticamente atractiva le daba mas espacio internamente a la lavadora a la hora soldar,el contra es que aumenta el presupuesto de materia prima, debilita la estructura y no es de gran utilidad.
Este humilde servidor punteando la estructura central.
Refuerzos y rieles guía.
Luego de colocar la estructura central pasamos a colocar los refuerzos internos para colocar los rieles por donde corre la cadena de tracción, con esto la estructura central agarro fuerza, para ello utilizamos ángulos de acero inoxidable 304 de acabado industrial. Durante el proceso debimos verificar en todo momento la alineación utilizando Nylon de nivel y marcando los puntos como referencia a medidas ya establecidas en el diseño.
*Tips: En el nuevo prototipo “ELSY 180BTH 2010” en adelante reemplace los ángulos por una bandeja de acero satinado que aparte de ser mucho mas económica es estéticamente mas atractiva y funcional*
Marcando las líneas guías para fijar los ángulos laterales.
Colocando las tuberías (chingos) para el lavado interno y externo de los botellones y estructura superior para las tapas.
Una vez colocados los ángulos y rieles comenzamos a fijar las tuberías para el lavado interno de los botellones y la estructura superior para fijar las tapas (techo de la lavadora) y sistemas de lavado externo, para ello utilizamos tubería sanitaria de acero inoxidable 304 redonda para el lavado externo y cuadrada para los chingos, la parte mas difícil fue colocar las laminas guías para las tapas ya que son piezas muy precisas y deben calzar perfectamente para evitar que el agua se salga por las ranuras de las mismas.
Vista frontal de los sistemas de lavado externo (araña) en tubería redonda, en la foto también se puede apreciar la estructura superior para el soporte de las tapas fabricada en lámina, en la parte inferior debajo de los ángulos se ven parte de los chingos (tubería cuadrada con orificios).Colocando las bombas, tuberías y calentador.
En esta etapa el ensamblado de la lavadora esta casi completo, después de fijar las tuberías internas y la estructura para las tapas fuimos fijando las bombas a un costado de la lavadora sobre unas laminas de acero inoxidable soldadas a la estructura de la maquina. Todas las tuberías y llaves utilizadas son de acero inoxidable sanitario y los sistemas de fijación tipo clamp, en este modelo incluimos un calentador eléctrico 220V integrado a la lavadora, en modelos anteriores se utilizaban calentadores externos a gas o diesel los cuales calentaban el agua pasando por un serpentín, era un sistema bastante complicado, con este calentador integrado se soluciono el problema. (Lamento la falta de fotografías, muchas se perdieron con el tiempo.)
Al fondo se ve el calentador cubierto con el plástico negro (bolsa)
Fijando los piñones a la barra de tracción y la cadena.
El sistema de tracción es muy sencillo, en este modelo utilizamos láminas de teflón para la fabricación de los piñones los cuales ejecutan el movimiento deslizante de la cadena. El teflón es un material económico y muy resistente a altas temperaturas y a la fricción, no necesita lubricación ya que al entrar en contacto con el agua la superficie es resbalosa y en conjunto con el acero inoxidable tiene muy poco desgaste.
Presentando los piñones de teflón.Vista de la cadena de tracción sobre los rieles.
Línea de envasado.
Lamentablemente tengo muy pocas fotografías de esta etapa de esta etapa, lo primero fue la fabricación del transportador motorizado utilizando cadena para transportadores de acero inoxidable, a esta línea le ensamblamos el sistema de de descarga para trasladar de forma mecánica los botellones desde la lavadora hasta el transportador, el sistema de descarga funciona de forma auto-neumática coordinado con la lavadora. Luego fijamos el sistema de llenado el cual consta de un tanque colector con 2 picos de llenado para eliminar la turbulencia del agua activada por una válvula celenoide eléctrica.
Sistemas de descarga, transportador y tanque colector de llenado.Compuertas de palanca.
Como el sistema es semiautomático debimos fabricar unas compuertas manuales de palanca para detener los botellones las cuales son activadas por el operador en cada etapa del envasado.
Compuerta de palanca graduable (tapadora)
Tapadora.
Fijamos la tapadora neumática al transportador, es activada de forma manual por un operador que al presionar el botón activa el cilindro neumático ejerciendo presión sobre las tapas de los botellones.
Presentando la tapadora en el transportador.
Túnel térmico.
Luego fabricamos el túnel térmico, de este no tengo fotografías, lo hicimos con láminas de acero inoxidable, resistencias de calor y micro-ventiladores, al salir el botellón de la tapadora el operador coloca la cinta térmica y es trasladado a través del túnel térmico para contraer la cinta.
Sistema neumático.
Después de terminadas las piezas mecánicas fabricables, comenzamos con las instalaciones de los sistemas neumáticos para la cadena de tracción para la cual diseñamos un piñón especial de 2 etapas tipo ratchet.
Adiciono algunas fotografías de los componentes utilizados.
Sistema neumático de tracción y descarga.
Finalmente después de tres meses de trabajo durante 10 y en algunos casos hasta 12 horas diarias de trabajo, hemos terminado a tiempo el sistema de lavado y envasado 480H1.
Presentación oficial del prototipo terminado.
Equipo de trabajo.
Fabricación:
José Buggiani.
Carlos Buggiani.
Juan C. Buggiani.
Les invito cordialmente a visitar mi blog en donde publico los trabajos que he realizado y estoy realizando actualmente.